Mapowanie Strumienia Wartości w Lean Management
aktualizacja: 02.11.2026
7 dni oczekiwania, 2 minuty faktycznej pracy nad produktem i coraz większa frustracja kierownika, który nie potrafi skrócić terminów. Taka sytuacja może wystąpić nawet w firmie, w której maszyny pracują sprawnie, a pracownicy nie mają przestojów. Problemem bywa nie sama obróbka, lecz to, co dzieje się pomiędzy operacjami: zapasy, transport, kolejki i zmiany planu. Właśnie dlatego mapowanie strumienia wartości pomaga spojrzeć na produkcję jako na cały proces, zamiast poprawiać pojedyncze stanowiska.
Mapowanie strumienia wartości (VSM, Value Stream Mapping) pokazuje przepływ materiałów i informacji od zamówienia do dostarczenia wyrobu. Pozwala sprawdzić, gdzie powstają straty, ile trwa realizacja i jak powinien wyglądać lepiej zorganizowany proces. Poniżej wyjaśniamy, jak przygotować mapę stanu obecnego i przyszłego, obliczyć podstawowe wskaźniki oraz przełożyć wnioski na konkretne usprawnienia.
Spis treści:
- Co to jest mapowanie strumienia wartości (VSM)?
- Dlaczego warto stosować mapowanie strumienia wartości w produkcji?
- Jakie dane przygotować przed mapowaniem strumienia wartości?
- Symbole VSM – jak czytać mapę strumienia wartości?
- Jak zrobić mapowanie strumienia wartości krok po kroku?
- Mapa stanu obecnego – jak rozpoznać straty?
- Lead Time, czas cyklu i czas taktu – jak je obliczyć?
- Mapa stanu przyszłego – jak usprawnić przepływ?
- Mapowanie strumienia wartości – przykład wdrożenia w produkcji
- Jak wdrożyć mapę stanu przyszłego i mierzyć efekty?
- Najczęstsze błędy podczas mapowania strumienia wartości
- Mapowanie strumienia wartości – szablon Excel do pobrania
- Podsumowanie – od czego zacząć mapowanie strumienia wartości?
- FAQ – mapowanie strumienia wartości
Co to jest mapowanie strumienia wartości (VSM)?
Mapowanie strumienia wartości to metoda graficznej analizy wszystkich istotnych czynności oraz przepływu materiałów i informacji potrzebnych do realizacji produktu lub usługi. Jest jednym z podstawowych narzędzi Lean Manufacturing. Jej celem jest zrozumienie całego procesu oraz wskazanie marnotrawstwa, które wydłuża czas realizacji lub podnosi koszty.
Strumień wartości obejmuje nie tylko pracę maszyn, ale też planowanie, zamawianie materiałów, magazynowanie, transport, kontrolę jakości i przekazywanie informacji. W mapowaniu rozróżnia się:
- Czynności dodające wartość – przekształcające produkt w sposób istotny dla klienta.
- Czynności niedodające wartości, lecz obecnie konieczne – np. wymagane kontrole lub obowiązki wynikające z przepisów.
- Marnotrawstwo możliwe do ograniczenia – np. zbędne oczekiwanie, szukanie materiałów czy poprawianie błędów.
VSM nie jest zwykłym schematem blokowym. Oprócz kolejności operacji pokazuje dane o czasie, zapasach, wydajności i sterowaniu produkcją. Dzięki temu można ocenić nie tylko co dzieje się w firmie, ale również jak długo trwa przepływ i dlaczego powstają opóźnienia.
Dlaczego warto stosować mapowanie strumienia wartości w produkcji?
W wielu przedsiębiorstwach każdy dział pilnuje własnego wyniku. Magazyn dąży do pełnych stanów, produkcja chce jak najlepiej wykorzystać maszyny, a sprzedaż oczekuje krótkich terminów. Poszczególne decyzje mogą być rozsądne lokalnie, ale razem prowadzić do nadmiernego WIP, kolejek i częstych zmian priorytetów.
Mapowanie strumienia wartości pozwala zobaczyć konsekwencje takich decyzji w skali całego procesu. W szczególności pomaga:
- Skracać Lead Time – wskazuje, gdzie wyrób czeka dłużej, niż jest przetwarzany.
- Ograniczać zapasy międzyoperacyjne – pokazuje, w których miejscach gromadzi się WIP.
- Lepiej planować produkcję – ujawnia, jak informacje o zamówieniach i priorytetach docierają na stanowiska.
- Wykrywać ograniczenia przepustowości – umożliwia porównanie zapotrzebowania z efektywną zdolnością procesów.
- Ustalać priorytety usprawnień – zamiast inwestować w każdą maszynę, firma wybiera działania o największym wpływie na wynik.
Efektem warsztatów powinien być nie tylko rysunek, lecz także plan zmian z odpowiedzialnymi osobami i miernikami.
Jakie dane przygotować przed mapowaniem strumienia wartości?
Pierwszy etap to wybór rodziny produktów, czyli wyrobów przechodzących przez podobne operacje i korzystających z porównywalnych zasobów. Nie trzeba zaczynać od całego zakładu. Warto wybrać rodzinę istotną dla sprzedaży, obciążenia produkcji lub występujących problemów.
Następnie należy sprawdzić wymagania klienta: wolumen, częstotliwość zamówień, oczekiwany termin i sposób przekazywania informacji. Dane o procesie najlepiej zebrać podczas obserwacji na hali, a nie wyłącznie z norm technologicznych.
|
| ||
|---|---|---|---|
| C/T – Cycle Time | Czas cyklu procesu, np. odstęp między kolejnymi gotowymi sztukami na stanowisku. | ||
| C/O – Changeover Time | Czas przezbrojenia pomiędzy wyrobami lub seriami. | ||
| Uptime | Procent czasu, w którym maszyna jest dostępna do produkcji. | ||
| Dostępny czas pracy | Liczba minut lub sekund rzeczywiście dostępnych na produkcję w danej zmianie. | ||
| WIP | Liczba półproduktów czekających lub znajdujących się w toku procesu. | ||
| Jakość | Odsetek wyrobów zgodnych, braki i poprawki. | ||
| Obsada i liczba zmian | Liczba operatorów i organizacja czasu pracy. | ||
| Przepływ informacji | Kto wydaje plan, jak często go zmienia i jak przekazuje dyspozycje. |
Uwaga: Uptime nie jest synonimem dostępnego czasu produkcji. Pierwszy wskaźnik opisuje dostępność urządzenia, drugi – czas pracy wynikający z kalendarza i przyjętych przerw. To ważne przy porównywaniu obciążeń.
Aby przygotować wiarygodną mapę, firma powinna także policzyć zapasy między stanowiskami, wielkości partii i częstotliwość transportu.
VSM – Mapowanie Strumienia Wartości
 Jak zbierać kluczowe dane na temat strumienia wartości?
Jak opracowywać Mapę Strumienia Wartości w firmie?
Jak przeprowadzić warsztaty VSM w firmie?
Symbole VSM – jak czytać mapę strumienia wartości?
W VSM stosuje się zestaw prostych symboli. Nie trzeba znać wszystkich od pierwszego dnia, ale uczestnicy warsztatu powinni posługiwać się wspólną legendą.
|
| ||
|---|---|---|---|
| Klient / dostawca | Początek lub koniec analizowanego przepływu i wymagania zewnętrzne. | ||
| Prostokąt procesu | Operacja lub obszar wykonywania pracy. | ||
| Ramka danych (Data Box) | C/T, C/O, dostępność, obsada i jakość procesu. | ||
| Trójkąt zapasu | Materiał lub WIP oczekujący pomiędzy operacjami. | ||
| Strzałka przepływu materiału | Kierunek przemieszczania surowców i produktów. | ||
| Strzałka informacji | Sposób przekazywania zamówień, planów i sygnałów. | ||
| Supermarket | Kontrolowany zapas służący do uzupełniania według pobrania. | ||
| Kanban | Sygnał uzupełnienia lub uruchomienia produkcji. | ||
| Oś czasu | Rozdzielenie czasu przetwarzania od czasu oczekiwania. |
Dobrze opisane symbole ułatwiają pracę podczas warsztatów z udziałem produkcji, magazynu, technologii i planowania. Szczególnie ważne jest pokazanie obu przepływów: materiałów oraz informacji. Bez tego mapa może nie ujawnić źródła częstych zmian kolejności zleceń.
Jak zrobić mapowanie strumienia wartości krok po kroku?
Mapowanie strumienia wartości warto rozpocząć od stanu obecnego, a dopiero później projektować zmiany. Gotowy schemat powinien opierać się na obserwacji rzeczywistego procesu, nie na tym, jak proces powinien wyglądać według instrukcji.
Krok 1. Wybierz rodzinę produktów i granice analizy
Ustal, jaki wyrób analizujesz, gdzie zaczyna się przepływ, a gdzie kończy. Na początek może to być droga od przyjęcia materiału do wysyłki gotowego elementu. Zbyt szeroki zakres utrudnia szczegółową obserwację.
Krok 2. Zapisz wymagania klienta
Określ zapotrzebowanie dzienne lub tygodniowe, wielkości dostaw, terminy i sposób składania zamówień. To punkt odniesienia dla planowanego tempa produkcji.
Krok 3. Przejdź cały proces na hali
Obserwuj stanowiska, rozmawiaj z operatorami, mierz czasy i sprawdź rzeczywiste zapasy. Warto przejść strumień od końca do początku, by łatwiej zobaczyć zależności między odbiorcą a dostawcą wewnętrznym.
Krok 4. Narysuj procesy i przepływ materiałów
Umieść operacje w kolejności, dodaj ramki danych, zaznacz WIP, transport i punkty odkładcze. Nie ukrywaj miejsc, w których produkty czekają na kolejny etap.
Krok 5. Dodaj przepływ informacji
Zaznacz, kto otrzymuje zamówienia, kto przygotowuje plan, do ilu stanowisk trafiają dyspozycje i jak często następują zmiany. To często właśnie informacja, a nie wydajność maszyny, zakłóca cały przepływ.
Krok 6. Oblicz czas przejścia i przygotuj stan przyszły
Na dole mapy dodaj oś czasu, oszacuj Lead Time oraz czas rzeczywistego przetwarzania. Następnie wspólnie z zespołem określ, jakie zmiany pomogą zmniejszyć kolejki, usprawnić sterowanie i poprawić terminowość.
Mapa stanu obecnego – jak rozpoznać straty?
Mapa stanu obecnego przedstawia sposób, w jaki firma pracuje dziś. Nie należy poprawiać jej na etapie rysowania ani zastępować rzeczywistych danych założeniami z instrukcji.
Analizując stan obecny, zwróć uwagę na trzy sygnały:
- Kolejki pomiędzy operacjami – półprodukty czekają kilka dni, chociaż ich obróbka zajmuje minuty.
- Nierównomierne obciążenie – jeden proces nie nadąża za zapotrzebowaniem, podczas gdy inne mają rezerwy.
- Rozproszony sposób planowania – różne działy otrzymują sprzeczne priorytety lub uruchamiają produkcję bez sprawdzenia dostępności materiałów.
Nie należy automatycznie uznawać za wąskie gardło stanowiska z najdłuższym czasem cyklu. Trzeba porównać efektywną zdolność produkcyjną każdego procesu z rzeczywistym zapotrzebowaniem, uwzględniając liczbę stanowisk równoległych, przezbrojenia, dostępność i braki. Dopiero wtedy można ocenić, co rzeczywiście ogranicza przepływ całej rodziny produktów.
Lead Time, czas cyklu i czas taktu – jak je obliczyć?
Te trzy pojęcia opisują różne aspekty produkcji. Ich pomylenie prowadzi do błędnych wniosków, dlatego mapowanie strumienia wartości powinno je wyraźnie rozdzielać.
Lead Time – całkowity czas przejścia
Lead Time oznacza czas, jaki produkt spędza w analizowanym strumieniu, od ustalonego punktu początkowego do końcowego. Obejmuje zarówno przetwarzanie, jak i oczekiwanie.
W VSM do szacowania dni zapasu często używa się obliczenia:
Dni zapasu = liczba sztuk WIP / średni dzienny przepływ sztuk
Przykład: przed obróbką znajduje się 450 elementów, a stabilny przepływ wynosi 150 sztuk dziennie.
450 / 150 = 3 dni zapasu.
To oszacowanie przy założeniu stabilnego przepływu. Przy dużej zmienności zamówień, brakach lub różnym czasie pracy poszczególnych procesów wynik wymaga ostrożniejszej interpretacji.
Czas cyklu – tempo konkretnej operacji
C/T (Cycle Time) określa czas cyklu danego procesu. Jeśli stanowisko w stabilnych warunkach kończy jedną sztukę co 50 sekund, jego C/T wynosi 50 sekund na sztukę. Nie jest to automatycznie Lead Time całego zlecenia.
Czas taktu – tempo wymagane przez klienta
Czas taktu = dostępny czas produkcji / zapotrzebowanie klienta
Jeśli firma ma 420 minut dostępnego czasu dziennie, a zapotrzebowanie wynosi 150 sztuk:
420 / 150 = 2,8 minuty na sztukę, czyli 168 sekund.
W uproszczeniu oznacza to konieczność uzyskania średnio jednego gotowego produktu co 168 sekund, aby zaspokoić popyt.
Przykład liczbowy – gdzie znika czas?
Załóżmy, że w analizowanym procesie występują trzy operacje. Dane są ilustracyjne.
|
|
|
| ||||
|---|---|---|---|---|---|---|---|
| Cięcie | 30 sek. | 300 szt. | 2 dni | ||||
| Obróbka | 40 sek. | 450 szt. | 3 dni | ||||
| Pakowanie | 50 sek. | 300 szt. | 2 dni | ||||
| RAZEM | 120 sek. = 2 min | 1050 szt. | 7 dni |
Przy przepływie 150 szt. dziennie i założeniu stabilnych warunków.
Produkt jest przetwarzany przez 2 minuty, ale czeka w zapasach odpowiadających około 7 dniom roboczym. To szacunkowy obraz, nie dokładny pomiar każdego egzemplarza. Pominięto inne czasy, np. transport i dodatkowe kontrole.
Takie zestawienie pokazuje, dlaczego VSM potrafi ujawnić większy potencjał poprawy w ograniczaniu oczekiwania niż w przyspieszaniu samej obróbki.
Mapa stanu przyszłego – jak usprawnić przepływ?
Po przeanalizowaniu stanu obecnego można przygotować mapę stanu przyszłego. Mapowanie strumienia wartości na tym etapie polega na zaprojektowaniu sposobu pracy, który lepiej odpowiada na popyt klienta i ogranicza marnotrawstwo.
W zależności od procesu można zastosować:
- Przepływ jednej sztuki (One-Piece-Flow) – tam, gdzie operacje można połączyć bez nadmiernego oczekiwania.
- FIFO – aby utrzymać kolejność i kontrolować wielkość kolejki.
- Supermarkety i Kanban – do sterowania uzupełnianiem w miejscach, gdzie ciągły przepływ nie jest możliwy.
- SMED – by skrócić przezbrojenia i umożliwić mniejsze partie.
- Standaryzację planowania – by ograniczyć przypadkowe zmiany priorytetów i liczbę punktów niezależnie planujących produkcję.
Kanban wspiera sterowanie typu pull, lecz nie zastępuje całego harmonogramowania. Podobnie nie warto redukować zapasów bez oceny zmienności dostaw i niezawodności procesu.
Wracając do przykładu: jeśli dzięki zmianom łączny WIP zmniejszy się z 1050 do 450 sztuk, przy tym samym przepływie zapas będzie odpowiadał 3 dniom zamiast 7. To hipotetyczny potencjał skrócenia oczekiwania o 4 dni, który należy potwierdzić po wdrożeniu.

Mapowanie strumienia wartości – przykład wdrożenia w produkcji
Praktyczne zastosowanie VSM opisaliśmy w projekcie Lean Action Plan dotyczącym zakładu przetwórstwa stali, zatrudniającego ponad 150 osób i produkującego listwy do przekładni kierowniczych.
Sytuacja początkowa: Lead Time wynosił 53 dni, kluczowy proces miał stratę wydajności, a przezbrojenie najbardziej obciążonych maszyn trwało 60 minut.
Podjęte działania: przeprowadzono warsztaty mapowania stanu obecnego, pomiary czasów operacji i przezbrojeń oraz opracowano mapę stanu przyszłego.
Rezultaty i potencjał: w opisie projektu podano wzrost wydajności kluczowego procesu o 8,3%. Opracowany stan przyszły wskazywał również możliwość skrócenia Lead Time z 53 do 25 dni (około 53%) i czasów przezbrojenia do 20 minut.
Ważne rozróżnienie: 25 dni to potencjał wynikający z projektu stanu przyszłego, a nie potwierdzony końcowy Lead Time po wdrożeniu wszystkich zmian.
Zobacz pełny przykład mapowania strumienia wartości w produkcji.
Ten projekt pokazuje, że VSM pomaga ocenić jednocześnie zapasy, dostępność maszyn, organizację stanowisk i sposób przepływu między procesami.
Jak wdrożyć mapę stanu przyszłego i mierzyć efekty?
Najlepiej przełożyć mapę na krótką listę projektów, zamiast próbować zmieniać wszystko naraz. Dla każdego działania należy określić właściciela, termin, spodziewany rezultat i sposób pomiaru.
|
|
| |||
|---|---|---|---|---|---|
| WIP | Ustalenie limitów zapasu między operacjami | Liczba sztuk i dni zapasu | |||
| Przezbrojenia | Warsztat SMED | Czas C/O | |||
| Przepływ | Zmiana organizacji stanowisk | Lead Time i transport | |||
| Planowanie | Jeden standard komunikowania priorytetów | Liczba zmian planu | |||
| Jakość | Usunięcie przyczyn poprawek | Odsetek braków |
Wdrażając proponowane usprawnienia, warto najpierw przetestować rozwiązania na jednej rodzinie produktów. Po zmianie trzeba porównać dane z sytuacją początkową i sprawdzić, czy efekt nie został osiągnięty kosztem innego procesu.
Przydatny jest cykl PDCA: zaplanuj, wykonaj, sprawdź i utrwal zmianę. Dopiero potwierdzone usprawnienia powinny stać się nowym standardem pracy.
Najczęstsze błędy podczas mapowania strumienia wartości
Nawet czytelna mapa nie pomoże, jeśli powstanie na błędnych założeniach. Najczęściej spotykane problemy to:
- Mapowanie całego zakładu od razu. Zbyt szeroki zakres utrudnia analizę; lepiej zacząć od jednej rodziny produktów.
- Korzystanie wyłącznie z danych z ERP. Normy i stany systemowe warto zweryfikować na hali.
- Pomijanie przepływu informacji. Źródłem opóźnień bywają decyzje planistyczne, a nie sam transport materiału.
- Mylenie C/T, taktu i Lead Time. Każdy wskaźnik dotyczy innego aspektu procesu.
- Uznawanie najwolniejszej operacji za jedyne wąskie gardło. Należy uwzględnić dostępność, obsadę, stanowiska równoległe i popyt.
- Automatyczne zmniejszanie wszystkich zapasów. Bufory powinny wynikać z analizy ryzyka i stabilności procesu.
- Brak wdrożenia stanu przyszłego. Diagram bez planu działań nie poprawi terminowości.
Warto pamiętać, że mapowanie strumienia wartości jest narzędziem do podejmowania decyzji, a nie celem samym w sobie.
Mapowanie strumienia wartości – szablon Excel do pobrania
Jeżeli chcesz samodzielnie przeprowadzić analizę VSM w swojej firmie, skorzystaj z materiału „Jak zrobić VSM krok po kroku?” dostępnego w formacie Excel.
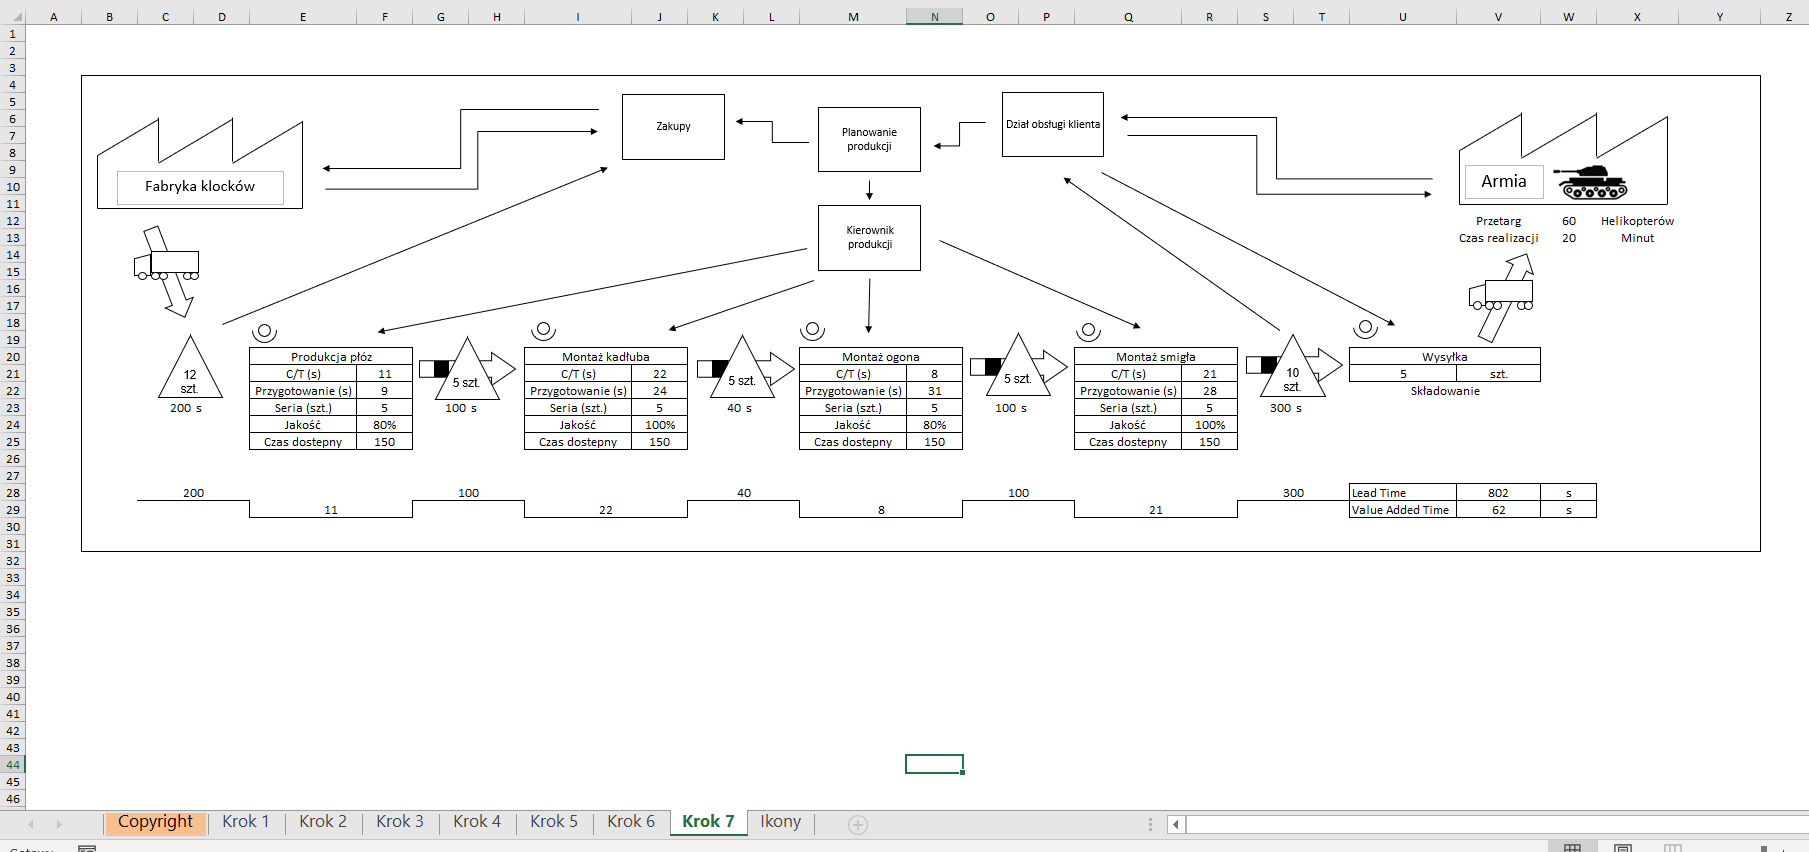
Arkusz może pomóc uporządkować dane z obserwacji, ale nie zastąpi rozmów z operatorami, pomiarów na stanowiskach i wspólnego projektowania stanu przyszłego.
Jeżeli zależy Ci na przeprowadzeniu analizy razem z zespołem, sprawdź też warsztaty VSM – mapowanie strumienia wartości.
Podsumowanie – od czego zacząć mapowanie strumienia wartości?
Mapowanie strumienia wartości pozwala zobaczyć cały proces realizacji zamówienia: od informacji od klienta, przez produkcję i magazyn, aż po dostarczenie wyrobu. Ujawnia różnicę między czasem, w którym produkt jest rzeczywiście przetwarzany, a czasem spędzonym na oczekiwaniu.
Aby wykorzystać tę metodę w praktyce, wybierz rodzinę produktów, zbierz dane na hali, przygotuj mapę stanu obecnego i oblicz Lead Time. Następnie opracuj stan przyszły oraz plan działań z odpowiedzialnościami i miernikami.
Największa korzyść nie wynika z samego narysowania mapy. Pojawia się dopiero wtedy, gdy firma ogranicza kolejki, poprawia sposób planowania i potwierdza efekty w rzeczywistych wynikach produkcji.
FAQ – mapowanie strumienia wartości
Co to jest mapowanie strumienia wartości?
Mapowanie strumienia wartości (VSM) to graficzna analiza przepływu materiałów i informacji potrzebnych do realizacji produktu. Pokazuje procesy, zapasy, czasy operacji i oczekiwania, aby znaleźć przyczyny strat oraz przygotować stan przyszły.
Jak zrobić mapowanie strumienia wartości?
Należy wybrać rodzinę produktów, ustalić wymagania klienta, zebrać dane na hali, narysować mapę stanu obecnego wraz z informacjami i zapasami, obliczyć Lead Time, a następnie zaprojektować i wdrożyć mapę stanu przyszłego.
Czym różni się mapa stanu obecnego od przyszłego?
Mapa stanu obecnego pokazuje, jak proces rzeczywiście działa dziś. Mapa stanu przyszłego opisuje planowany sposób organizacji przepływu po usprawnieniach. Jest projektem, którego efekty trzeba dopiero zweryfikować.
Co to jest Lead Time w VSM?
Lead Time to czas przejścia produktu przez analizowany strumień. Obejmuje nie tylko obróbkę, ale też oczekiwanie, transport i zapasy międzyoperacyjne w przyjętych granicach mapy.
Czy mapowanie strumienia wartości wymaga specjalnego programu?
Nie. Mapę można przygotować na dużym arkuszu papieru lub tablicy podczas warsztatów. Excel lub specjalistyczne narzędzia ułatwiają dokumentowanie i aktualizowanie danych, ale najważniejsza jest jakość obserwacji procesu.
Czy VSM można stosować poza produkcją?
Tak. Mapowanie strumienia wartości można wykorzystać również w logistyce, e-commerce i usługach, np. analizując drogę zamówienia od przyjęcia po realizację. Kategorie czynności i mierniki należy dopasować do danego procesu.
Czytaj dalej
Powiązane tematy
Pizza Książula za 24,99 zł – ile naprawdę kosztuje jej produkcja?
Czytaj więcej
System akordowy w produkcji – dlaczego większa wydajność nie zawsze oznacza większy zysk?
Czytaj więcej
Płacisz za 8 godzin, a ile naprawdę produkujesz? Ukryte straty czasu na produkcji
Czytaj więcej
Q4 w produkcji – jak wykorzystać ostatnie 90 dni roku, żeby kolejny był lepszy?
Czytaj więcej
Wdrożenie kierownika produkcji – jak zaplanować pierwsze 90 dni?
Czytaj więcej
Rekrutacja kierownika produkcji – dlaczego świetne CV może być pułapką?
Czytaj więcej
Skuteczny system sugestii pracowników Kaizen
Czytaj więcej
Kogo awansować na kierownika produkcji? Jak rozpoznać potencjał wśród swoich pracowników?
Czytaj więcej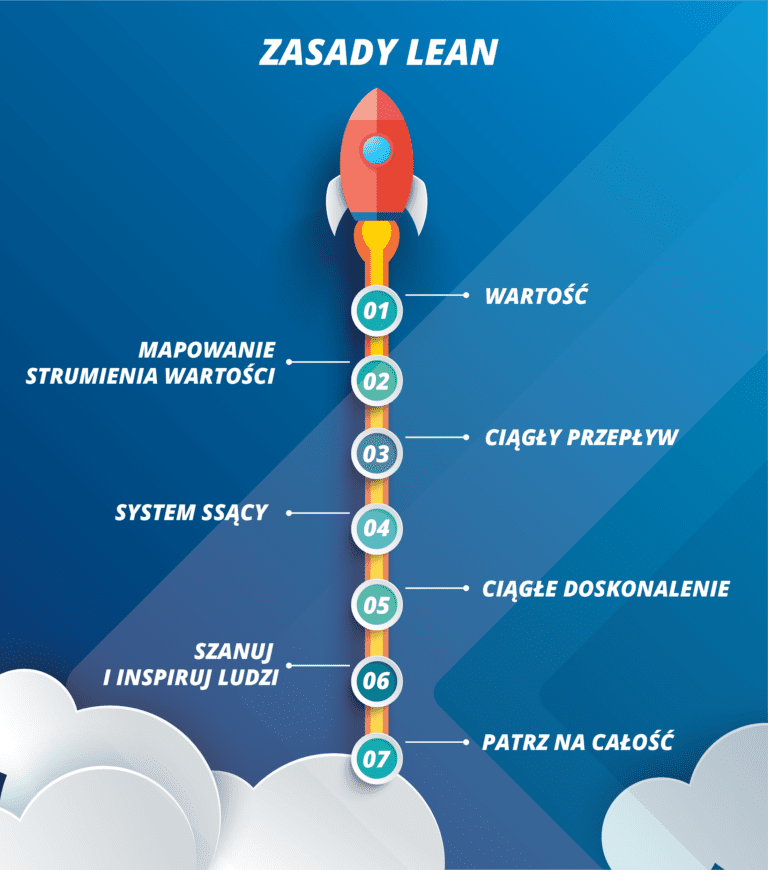
Zasady Lean – jak wykorzystać je w zarządzaniu firmą produkcyjną?
Czytaj więcej
Zamrożony kapitał – jak lepsza logistyka wewnętrzna uwalnia gotówkę z magazynu?
Czytaj więcej