

Diagram Ishikawy – jak go zrobić? Przykład, metoda 5M i 6M
aktualizacja: 30.10.2026
10 dni w planie, 14 dni w rzeczywistości i kolejne opóźnione zamówienie. Dla firmy produkcyjnej oznacza to niezadowolonego klienta, presję na kierowników i konieczność ciągłego zmieniania harmonogramu. Problem powtarza się, ale trudno wskazać jego przyczynę. Czy zawodzi planowanie, brakuje materiałów, a może maszyny zbyt często się zatrzymują? Właśnie w takich sytuacjach warto wykorzystać diagram Ishikawy, który pomaga uporządkować możliwe przyczyny problemu i znaleźć obszary wymagające dalszej analizy.
Diagram Ishikawy, nazywany również diagramem rybiej ości lub diagramem przyczynowo-skutkowym, jest jednym z podstawowych narzędzi zarządzania jakością. Pozwala spojrzeć na problem z różnych perspektyw i sprawdzić, jakie czynniki mogą wpływać na jego występowanie.
Metodę wykorzystuje się nie tylko przy analizie reklamacji, ale również w przypadku opóźnień produkcyjnych, przestojów maszyn, problemów jakościowych i niskiej wydajności.
W artykule pokazujemy, jak przygotować diagram Ishikawy krok po kroku, czym różnią się metody 5M i 6M oraz jak zastosować narzędzie na przykładzie firmy produkcyjnej.
Spis treści:
- Co to jest diagram Ishikawy i do czego służy?
- Jak wygląda diagram Ishikawy?
- Diagram Ishikawy – metoda 5M, 6M i 5M+E
- Rodzaje diagramów Ishikawy – trzy sposoby analizy przyczyn
- Jak zrobić diagram Ishikawy krok po kroku?
- Diagram Ishikawy – przykład z firmy produkcyjnej
- Jak zweryfikować przyczyny z diagramu Ishikawy?
- Diagram Ishikawy a 5 Why i analiza Pareto – różnice
- Najczęstsze błędy podczas tworzenia diagramu Ishikawy
- Diagram Ishikawy – szablon do pobrania
- Podsumowanie – jak skutecznie wykorzystać diagram Ishikawy?
- FAQ – diagram Ishikawy
Co to jest diagram Ishikawy i do czego służy?
Diagram Ishikawy to narzędzie służące do identyfikowania i porządkowania potencjalnych przyczyn określonego problemu. Jego nazwa pochodzi od Kaoru Ishikawy, japońskiego eksperta zajmującego się zarządzaniem jakością.
Ze względu na charakterystyczny kształt diagram określa się również jako wykres rybiej ości. Jego głównym celem jest pokazanie zależności pomiędzy analizowanym problemem a czynnikami, które mogły doprowadzić do jego wystąpienia.
Załóżmy, że firma produkująca elementy metalowe otrzymuje coraz więcej reklamacji dotyczących nieprawidłowych wymiarów.
Pierwszym podejrzeniem może być błąd operatora. Jednak przyczyną równie dobrze mogą być zużyte narzędzia, niewłaściwe parametry maszyny, błędna dokumentacja technologiczna albo problem z metodą pomiarową.
Diagram Ishikawy pozwala uporządkować wszystkie te możliwości, zamiast skupiać się wyłącznie na jednym podejrzeniu.
Jakie korzyści daje diagram Ishikawy?
Zastosowanie diagramu pomaga:
- identyfikować możliwe źródła problemów,
- spojrzeć na proces z perspektywy różnych działów,
- oddzielać objawy od potencjalnych przyczyn,
- angażować pracowników w analizę problemów,
- uporządkować informacje z burzy mózgów,
- wskazywać przyczyny wymagające weryfikacji,
- przygotowywać podstawę do działań korygujących.
Ważne jest jednak jedno rozróżnienie: diagram Ishikawy pokazuje możliwe przyczyny, ale sam nie potwierdza, która z nich rzeczywiście odpowiada za problem.
Dopiero analiza danych, pomiary i obserwacja procesu pozwalają zweryfikować postawione hipotezy.
Jak wygląda diagram Ishikawy?
Diagram Ishikawy przypomina szkielet ryby. Po prawej stronie znajduje się analizowany problem, a od głównej poziomej linii odchodzą ukośne gałęzie przedstawiające kategorie przyczyn.
Każdy element ma określone znaczenie:
- Głowa ryby – problem, który chcemy przeanalizować.
- Główna ość – linia łącząca poszczególne obszary analizy.
- Główne gałęzie – kategorie potencjalnych przyczyn.
- Mniejsze gałęzie – szczegółowe przyczyny i podprzyczyny.
Problem powinien być zapisany możliwie konkretnie. Zamiast ogólnego stwierdzenia „niska wydajność produkcji” lepiej wskazać: „Średni czas przezbrojenia wynosi 65 minut przy założonym celu 40 minut”. Tak opisany problem jest łatwiejszy do przeanalizowania, ponieważ zespół wie, jakiej nieprawidłowości szuka i jaki wynik chce osiągnąć.

Diagram Ishikawy – metoda 5M, 6M i 5M+E
Podczas tworzenia diagramu Ishikawy wykorzystuje się różne sposoby grupowania przyczyn. W przedsiębiorstwach produkcyjnych najczęściej spotyka się warianty 5M, 6M oraz 5M+E.
Nie istnieje jeden obowiązkowy zestaw kategorii dla wszystkich analiz. Ich dobór powinien odpowiadać specyfice problemu i badanego procesu.
Metoda 5M – pięć kategorii przyczyn
W jednym z często stosowanych wariantów metoda 5M obejmuje:
- Man – człowiek: umiejętności, szkolenia, doświadczenie i organizacja pracy.
- Machine – maszyna: awarie, zużycie narzędzi i parametry urządzeń.
- Material – materiał: jakość, zgodność i dostępność surowców.
- Method – metoda: instrukcje, standardy i sposób wykonywania operacji.
- Management – zarządzanie: planowanie, komunikacja i podejmowanie decyzji.
W innych wariantach piątą kategorią może być pomiar lub środowisko. Dlatego przed rozpoczęciem warsztatu warto ustalić, jakie obszary będą analizowane.
Metoda 6M – rozszerzona analiza
Popularny wariant 6M uwzględnia sześć kategorii:
|
| ||
|---|---|---|---|
| Człowiek (Man) | Niewystarczające przeszkolenie, niejasne instrukcje | ||
| Maszyna (Machine) | Awarie, zużyte narzędzia, niestabilne parametry | ||
| Materiał (Material) | Wadliwe surowce, niewłaściwe komponenty | ||
| Metoda (Method) | Brak standardu, nieprawidłowa kolejność operacji | ||
| Pomiar (Measurement) | Błędy pomiarowe, nieaktualna kalibracja | ||
| Środowisko (Environment) | Temperatura, wilgotność, oświetlenie |
Metoda 6M jest szczególnie przydatna w analizie problemów jakościowych, ponieważ pozwala osobno ocenić wiarygodność pomiarów i wpływ warunków otoczenia.
Metoda 5M+E – człowiek, maszyna, materiał, metoda, zarządzanie i otoczenie
Wariant 5M+E, wykorzystywany również w materiałach Lean Action Plan, obejmuje pięć kategorii 5M wraz z otoczeniem. Dobrze sprawdza się podczas analizowania problemów organizacyjnych, takich jak opóźnienia zamówień, przestoje czy niewłaściwy przepływ materiałów.
Przykładowo za długi czas realizacji zlecenia mogą odpowiadać jednocześnie braki materiałowe, awarie maszyn oraz częste zmiany harmonogramu. Najważniejsze jest dopasowanie kategorii do problemu, a nie sztywne trzymanie się jednego wariantu diagramu.
Rodzaje diagramów Ishikawy – trzy sposoby analizy przyczyn
Diagram Ishikawy można przygotować w różnych układach, zależnie od tego, czy analizujemy produkt, proces technologiczny czy czynniki wpływające na pracę firmy.
Układ przedmiotowy
Układ przedmiotowy grupuje przyczyny według elementów analizowanego wyrobu lub urządzenia. Sprawdza się np. podczas analizy reklamacji dotyczących produktu składającego się z wielu części.
Firma produkująca urządzenia elektroniczne może podzielić analizę na obudowę, układ zasilania, płytkę elektroniczną i połączenia. Następnie dla każdego elementu wskazuje możliwe źródła problemów.

Układ technologiczny
W układzie technologicznym przyczyny są grupowane według kolejnych etapów procesu. Przykładowo przy analizie wad wymiarowych konstrukcji stalowych można uwzględnić cięcie, gięcie, spawanie, obróbkę końcową i kontrolę jakości.
Takie podejście pomaga ustalić, na którym etapie mogą powstawać niezgodności.

Układ czynników uczestniczących
To uniwersalny sposób analizy, w którym przyczyny dzieli się na obszary takie jak ludzie, maszyny, materiały, metody, zarządzanie i otoczenie. Układ sprawdza się szczególnie wtedy, gdy problem obejmuje kilka działów przedsiębiorstwa.
Przykładem może być opóźniona realizacja zamówień, na którą wpływają produkcja, magazyn, technologia i planowanie.
Jak zrobić diagram Ishikawy krok po kroku?
Przygotowanie diagramu nie wymaga specjalistycznego oprogramowania. Można wykorzystać tablicę, arkusz papieru lub gotowy szablon.
Najważniejszy jest właściwy sposób prowadzenia analizy.
Krok 1. Zdefiniuj problem
Określ dokładnie, co nie działa i jaka jest skala problemu. Przykładowo zamiast „za dużo braków” zapisz: „W ostatnim miesiącu 6% wyrobów nie spełniało wymagań wymiarowych, przy celu 2%”.
Warto wskazać również miejsce występowania problemu, analizowany okres i produkty, których dotyczy.
Krok 2. Zbierz zespół znający proces
W analizie powinni uczestniczyć pracownicy mający wiedzę o problemie. Mogą to być operatorzy, brygadziści, technolodzy, specjaliści jakości, pracownicy utrzymania ruchu i kierownicy.
Nie chodzi o duże spotkanie, ale o zebranie różnych perspektyw. Dzięki temu łatwiej zauważyć zależności, których pojedyncza osoba może nie dostrzegać.
Krok 3. Wybierz kategorie przyczyn
Przygotuj główne gałęzie diagramu. Możesz wykorzystać 5M, 6M, 5M+E lub układ dopasowany do procesu.
Jeżeli problem dotyczy dokładności wymiarowej, zwróć uwagę na pomiary, maszyny i metody. Jeśli analizujesz terminowość zleceń, istotne mogą być również materiały i zarządzanie.
Krok 4. Zapisz możliwe przyczyny
Przeprowadź burzę mózgów i zbierz potencjalne przyczyny. Przykładowo w kategorii „Maszyny” mogą pojawić się awarie, długie przezbrojenia i zużyte narzędzia. Następnie rozwijaj je o bardziej szczegółowe wyjaśnienia, zadając pytania „dlaczego?”.
Na tym etapie nie trzeba od razu rozstrzygać, które przypuszczenie jest prawidłowe.
Krok 5. Zweryfikuj najważniejsze hipotezy
Po przygotowaniu diagramu wybierz przyczyny, które mogą mieć największy wpływ na problem. Następnie sprawdź je za pomocą danych, pomiarów i obserwacji.
Przykładowo hipotezę o długich przezbrojeniach można sprawdzić na podstawie rzeczywistych pomiarów czasu, a problem z dostępnością materiałów – analizując rejestr zatrzymań produkcji. Bez tego etapu diagram pozostaje listą podejrzeń, a nie potwierdzoną analizą przyczyn.
Krok 6. Przygotuj działania korygujące
Po potwierdzeniu przyczyn ustal sposób ich wyeliminowania. Każde działanie powinno mieć osobę odpowiedzialną, termin oraz sposób sprawdzenia efektu. Jeżeli wdrożona zmiana nie przyniesie poprawy, należy wrócić do analizy i sprawdzić pozostałe hipotezy.
Diagram Ishikawy – przykład z firmy produkcyjnej
Prześledźmy zastosowanie metody na przykładzie przedsiębiorstwa produkującego konstrukcje stalowe na indywidualne zamówienia.
Jest to przykład ilustracyjny, a nie opis rzeczywistego wdrożenia Lean Action Plan.
Problem – długi czas realizacji zamówień
Firma ma problem z terminowością produkcji. Planowany czas realizacji zleceń wynosi średnio 10 dni, ale rzeczywisty czas to 14 dni. W ostatnim miesiącu z 30 zamówień aż 18 zakończono po terminie.
|
| ||
|---|---|---|---|
| Liczba zleceń | 30 | ||
| Zlecenia opóźnione | 18 | ||
| Udział zleceń opóźnionych | 60% | ||
| Planowany średni czas realizacji | 10 dni | ||
| Rzeczywisty średni czas realizacji | 14 dni |
Kierownik produkcji chce ustalić, dlaczego problem regularnie się powtarza. Zespół przygotowuje diagram Ishikawy w układzie 5M+E.
Analiza możliwych przyczyn
Podczas warsztatu pracownicy wskazują następujące hipotezy:
|
| ||
|---|---|---|---|
| Maszyny | Awarie, długie przezbrojenia | ||
| Ludzie | Braki kompetencyjne, absencje | ||
| Materiały | Opóźnione dostawy, brak komponentów | ||
| Metody | Nieaktualne czasy operacji, poprawki | ||
| Zarządzanie | Częste zmiany planu, niejasne priorytety | ||
| Otoczenie | Ograniczona przestrzeń, zbędny transport |
Weryfikacja przyczyn
Zespół sprawdza dane dotyczące awarii, dostępności materiałów, czasów operacji oraz zmian harmonogramu. Załóżmy, że analiza potwierdza dwa problemy:
- częste zmiany kolejności zleceń, powodujące przerywanie rozpoczętych prac,
- zatrzymania produkcji wynikające z niedostępności komponentów.
To oznacza, że działania powinny w pierwszej kolejności skoncentrować się na planowaniu i przepływie materiałów, a nie np. na zwiększaniu liczby pracowników.
Plan działań korygujących
|
|
| |||
|---|---|---|---|---|---|
| Częste zmiany planu | Ustalenie zasad zmiany priorytetów | Liczba zmian planu | |||
| Braki materiałowe | Sprawdzanie dostępności przed uruchomieniem zlecenia | Liczba zatrzymań materiałowych | |||
| Niejasna komunikacja | Jeden aktualny harmonogram dla działów | Liczba nieuzgodnionych zmian |
Po wdrożeniu zmian firma ponownie mierzy terminowość oraz średni czas realizacji zleceń. Właśnie w ten sposób diagram Ishikawy pomaga przejść od ogólnego problemu do konkretnych, możliwych do zweryfikowania działań.
Jak zweryfikować przyczyny z diagramu Ishikawy?
Gotowy diagram nie oznacza jeszcze, że znaleziono przyczynę źródłową. Podczas burzy mózgów pracownicy mogą wskazać wiele możliwych wyjaśnień, ale część z nich nie będzie miała rzeczywistego wpływu na problem. Dlatego warto wykorzystać trzy sposoby weryfikacji.
Analiza danych
Sprawdź informacje z systemów produkcyjnych, kontroli jakości, utrzymania ruchu lub magazynu. Mogą to być rejestry awarii, czasów operacji, reklamacji, braków i zmian planu. Dane pozwalają ustalić, czy określona przyczyna rzeczywiście występuje i jaki może mieć wpływ na analizowany wynik.
Obserwacja procesu
Nie wszystkie problemy są rejestrowane w raportach. Część można zauważyć dopiero podczas obserwacji pracy na hali i rozmów z operatorami. Przykładowo pracownicy mogą regularnie czekać na informację od technologa albo wykonywać dodatkowe czynności niewynikające z dokumentacji.
Testowanie hipotez
W niektórych przypadkach warto przeprowadzić kontrolowany test. Jeżeli zespół podejrzewa, że przyczyną problemu jest niewłaściwa organizacja stanowiska, można przetestować nowy układ i porównać wyniki. Zmiany powinny być zgodne z wymaganiami bezpieczeństwa i technologii.
Warto również pamiętać, że problem nie zawsze ma jedną przyczynę. Czasami wynika ze współdziałania kilku czynników.
Diagram Ishikawy a 5 Why i analiza Pareto – różnice
W analizie problemów produkcyjnych diagram Ishikawy często wykorzystuje się razem z metodą 5 Why i analizą Pareto. Narzędzia te mają różne zastosowania.
|
|
| |||
|---|---|---|---|---|---|
| Diagram Ishikawy | Porządkowanie możliwych przyczyn | Gdy problem może mieć wiele źródeł | |||
| 5 Why | Pogłębianie analizy przyczyn | Gdy chcemy zrozumieć mechanizm problemu | |||
| Analiza Pareto | Wskazywanie najważniejszych problemów na podstawie danych | Gdy znamy częstotliwość lub koszt zdarzeń |
Przykładowo firma otrzymuje wiele reklamacji. Najpierw wykorzystuje analizę Pareto, aby ustalić, które rodzaje niezgodności występują najczęściej. Następnie przygotowuje diagram Ishikawy dla najważniejszego problemu.
Metodę 5 Why może zastosować do wybranych przyczyn, aby lepiej zrozumieć mechanizm ich powstawania. W ten sposób narzędzia wzajemnie się uzupełniają.
Więcej metod wykorzystywanych w doskonaleniu procesów znajdziesz w artykule Narzędzia Lean Manufacturing.
Najczęstsze błędy podczas tworzenia diagramu Ishikawy
Diagram Ishikawy jest prosty w przygotowaniu, ale nieprawidłowo przeprowadzona analiza może prowadzić do błędnych decyzji. Najczęściej pojawia się kilka problemów.
Zbyt ogólnie opisany problem
Stwierdzenie „produkcja działa nieefektywnie” niewiele mówi. Lepiej określić konkretny wskaźnik, np. poziom braków, czas przezbrojenia lub liczbę opóźnionych zamówień.
Szukanie winnego zamiast przyczyny
Zapis „operator popełnia błędy” nie wyjaśnia jeszcze, dlaczego tak się dzieje. Warto sprawdzić instrukcje, organizację stanowiska, szkolenia i warunki wykonywania pracy.
Traktowanie hipotez jako faktów
Przyczyny wymienione podczas burzy mózgów wymagają weryfikacji. Bez danych i obserwacji zespół może wdrożyć rozwiązanie, które nie usuwa rzeczywistego problemu.
Brak udziału pracowników
Jeżeli problem dotyczy kilku działów, analiza prowadzona wyłącznie przez kierownika może nie uwzględnić wszystkich istotnych informacji. Warto angażować osoby mające bezpośredni kontakt z procesem.
Brak działań po zakończeniu warsztatu
Samo przygotowanie diagramu nie poprawia wyników. Analiza musi prowadzić do decyzji, wdrożenia działań i sprawdzenia ich skuteczności.
Diagram Ishikawy – szablon do pobrania
Diagram Ishikawy można przygotować na tablicy, kartce papieru lub w arkuszu kalkulacyjnym. Warto jednak wykorzystać gotowy szablon, który ułatwia uporządkowanie analizy.
Jak z niego korzystać?
- Wpisz problem w miejscu odpowiadającym głowie ryby.
- Wybierz kategorie przyczyn, np. 5M lub 6M.
- Uzupełnij główne gałęzie o możliwe przyczyny.
- Rozwiń je o podprzyczyny.
- Wybierz hipotezy wymagające weryfikacji.
- Zapisz wyniki analizy i zaplanuj działania.
Przykład zastosowania przez Nas Diagramu Ishikawy w projektach Lean Manufacturing:

Co zrobić po przygotowaniu diagramu?
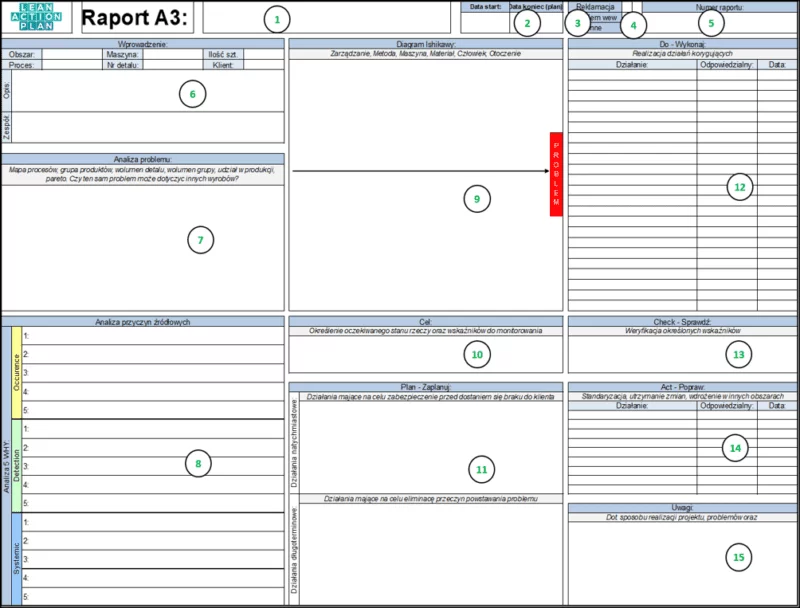
Po potwierdzeniu przyczyn warto przygotować plan działań korygujących. Pomocny będzie raport A3, który pozwala zebrać opis problemu, analizę przyczyn, zadania, terminy oraz wyniki wdrożenia.
Przykładowo przyczyną opóźnień może być brak aktualnego planu produkcji. Działaniem korygującym będzie wtedy ustalenie standardu komunikowania zmian, a miernikiem – liczba nieuzgodnionych zmian harmonogramu. Po wdrożeniu należy sprawdzić, czy problem rzeczywiście został ograniczony.
Więcej informacji znajdziesz w artykule Raport A3 – jak go przygotować?.
Podsumowanie – jak skutecznie wykorzystać diagram Ishikawy?
Diagram Ishikawy pomaga uporządkować możliwe przyczyny problemu i spojrzeć na niego z perspektywy całego procesu. Można go stosować podczas analizy reklamacji, przestojów maszyn, opóźnień produkcyjnych i problemów jakościowych.
Największą wartość daje wtedy, gdy w analizie uczestniczą osoby mające rzeczywistą wiedzę o procesie, a zgłoszone przyczyny są weryfikowane za pomocą danych i obserwacji.
Nie chodzi o przygotowanie rozbudowanego wykresu. Chodzi o zrozumienie problemu i podjęcie właściwych działań. Dlatego po wykonaniu diagramu warto ustalić priorytety, przygotować plan usprawnień i sprawdzić ich rezultaty.
Skuteczna analiza Ishikawy nie kończy się na znalezieniu możliwych przyczyn. Kończy się wtedy, gdy firma potwierdzi przyczyny i oceni efekty działań, które mają im zapobiegać.
FAQ – diagram Ishikawy
Co to jest diagram Ishikawy?
Diagram Ishikawy to narzędzie analizy przyczynowo-skutkowej, które pomaga identyfikować i porządkować możliwe przyczyny problemu. Ze względu na kształt nazywa się go również diagramem rybiej ości.
Jak zrobić diagram Ishikawy?
Najpierw należy zdefiniować problem, następnie wybrać kategorie przyczyn, np. 5M lub 6M, i zebrać potencjalne przyczyny. Kolejnym krokiem jest ich weryfikacja na podstawie danych oraz przygotowanie działań korygujących.
Co oznacza metoda 5M?
5M to sposób grupowania przyczyn w pięciu kategoriach. W jednym z popularnych wariantów obejmuje człowieka, maszynę, materiał, metodę i zarządzanie. Spotyka się również inne zestawy kategorii.
Co oznacza 6M w diagramie Ishikawy?
Popularny wariant 6M obejmuje człowieka, maszynę, materiał, metodę, pomiar i środowisko. Kategorie można dostosować do rodzaju analizowanego problemu.
Czym różni się diagram Ishikawy od 5 Why?
Diagram Ishikawy pozwala zebrać wiele możliwych przyczyn problemu, natomiast 5 Why służy do pogłębiania analizy wybranego ciągu przyczyn poprzez kolejne pytania „dlaczego?”.
Czy diagram Ishikawy wskazuje przyczynę źródłową?
Nie automatycznie. Diagram przedstawia hipotezy, które należy sprawdzić za pomocą obserwacji, pomiarów i danych z procesu.
Kiedy warto stosować diagram Ishikawy?
Narzędzie sprawdza się szczególnie wtedy, gdy problem może wynikać z wielu czynników, np. związanych z maszynami, ludźmi, materiałami, organizacją pracy i zarządzaniem.
Gdzie pobrać szablon diagramu Ishikawy?
Gotowy szablon znajduje się na stronie Pliki do pobrania Lean Action Plan, pod pozycją 27.
Odbierz przykładowy raport A3 wraz z opisem charakterystyki poszczególnych sekcji. Dzięki temu łatwiej odnajdziesz się w tworzeniu lub uzupełnianiu kolejnych raportów.
Aby to zrobić, wypełnij formularz poniżej.