Layout – ustawienie maszyn na hali produkcyjnej
aktualizacja: 01.10.2026
Nawet 20–30% czasu na produkcji może być tracone przez źle zorganizowany przepływ: zbędne przejścia, transport, oczekiwanie czy wielokrotne przemieszczanie materiału. Maszyny pracują, ludzie są zajęci, a mimo tego terminy się wydłużają i zaczyna brakować miejsca.
Problem często pojawia się wraz z rozwojem firmy. Układ, który działał przy 10 pracownikach i kilku maszynach, może nie sprawdzać się przy 30 osobach i znacznie większym wolumenie. Kolejne urządzenia trafiają wtedy po prostu tam, gdzie jest wolna przestrzeń.
Tymczasem layout hali produkcyjnej to nie tylko ustawienie maszyn. Obejmuje również stanowiska, magazyny, bufory, drogi transportowe i miejsca odkładcze. Dlatego dobry layout hali produkcyjnej powinien wynikać z przepływu materiałów, technologii, wolumenu, logistyki, bezpieczeństwa i planów rozwoju firmy.
Spis treści:
- Czym jest layout hali produkcyjnej?
- Dlaczego rozmieszczenie maszyn produkcyjnych ma tak duże znaczenie?
- Kiedy warto zmienić layout hali produkcyjnej?
- Layout makro i mikro – dwa poziomy projektowania
- Rodzaje layoutu produkcyjnego
- Jakie dane zebrać przed projektowaniem ustawienia maszyn?
- Jak przeanalizować obecny layout hali produkcyjnej?
- Jak zaprojektować layout hali produkcyjnej krok po kroku?
- Logistyka wewnętrzna a projekt layoutu
- Zapasy międzyoperacyjne w projektowaniu layoutu
- Bezpieczeństwo przy ustawianiu maszyn na hali
- Ile może kosztować zły layout produkcji?
- Przykład zmiany layoutu w firmie produkcyjnej
- Najczęstsze błędy przy projektowaniu ustawienia maszyn
- Jak ocenić, czy nowy layout jest lepszy?
- Jak wdrożyć nowy layout bez zatrzymywania produkcji?
- Jak opracować layout hali produkcyjnej, który będzie działał przez kolejne lata?
- Layout hali produkcyjnej – podsumowanie
Wolisz słuchać? Sprawdź odcinek podcastu o tej tematyce: Sztuka układania maszyn
Czym jest layout hali produkcyjnej?
Layout produkcji to fizyczne rozmieszczenie wszystkich elementów potrzebnych do realizacji procesów produkcyjnych i logistycznych. Nie jest więc jedynie rzutem hali z zaznaczonymi maszynami.
Obejmuje między innymi:
- maszyny i urządzenia,
- stanowiska manualne,
- linie i gniazda produkcyjne,
- magazyny surowców,
- magazyny wyrobów gotowych,
- miejsca odkładcze,
- bufory międzyoperacyjne,
- ciągi komunikacyjne,
- drogi transportowe,
- obszary kontroli jakości,
- miejsca pakowania,
- strefy przyjęcia i wysyłki,
- zaplecze techniczne.
W praktyce layout hali produkcyjnej powinien odpowiadać na bardzo proste pytanie: jak materiał ma przejść przez firmę od momentu przyjęcia aż do wysyłki, żeby wykonać po drodze możliwie mało zbędnej pracy?
To zmienia sposób patrzenia na halę.
Nie analizujemy już wyłącznie tego, czy maszyna zmieści się pomiędzy dwoma słupami. Sprawdzamy również, skąd otrzyma materiał, gdzie operator odłoży półprodukt, którędy odbędzie się transport, czy wózek nie będzie przecinał ciągu pieszego i jak daleko znajduje się następna operacja.
Dobrze zaprojektowany układ skraca drogę produktu, ogranicza liczbę operacji transportowych i pozwala lepiej wykorzystać powierzchnię. Zły może generować straty każdego dnia – nawet wtedy, gdy każde stanowisko z osobna wygląda na dobrze zorganizowane.
Dlaczego rozmieszczenie maszyn produkcyjnych ma tak duże znaczenie?
Maszyna może mieć wysoką wydajność, operator może realizować swoją normę, a cały proces mimo tego pozostanie nieefektywny. Wyobraźmy sobie produkcję składającą się z 4 operacji. Produkt po kolejnych etapach pokonuje:
- 35 m do następnego stanowiska,
- 20 m do miejsca odkładczego,
- 40 m do kolejnej maszyny,
- 30 m do kontroli jakości.
Łącznie daje to 125 m transportu dla jednego przepływu produktu.
Jeżeli takich przepływów jest 100 dziennie, otrzymujemy 12,5 km transportu. Przy 250 dniach roboczych w roku daje to ponad 3 000 km przemieszczania materiału.
I ktoś za ten transport płaci. Płaci firma – czasem operatora, pracownika logistyki, wykorzystaniem wózka, zużyciem energii albo po prostu dłuższym czasem realizacji zamówienia.
Dlatego podczas analizy layoutu nie wystarczy sprawdzić powierzchni zajmowanej przez maszyny. Znacznie ważniejszy jest przepływ pomiędzy nimi. Źle zaprojektowane rozmieszczenie maszyn może powodować:
- zbędny transport,
- nadmierne chodzenie pracowników,
- powstawanie zapasów międzyoperacyjnych,
- wydłużenie lead time,
- trudności z dostarczaniem materiałów,
- kolizje wózków z ruchem pieszym,
- problemy z komunikacją,
- niewykorzystaną powierzchnię,
- trudności ze zwiększeniem wolumenu,
- częstsze przekładanie i odkładanie materiału.
Koszt złego layoutu rzadko pojawia się w jednej pozycji rachunku wyników. Jest rozproszony pomiędzy roboczogodziny, logistykę, zapasy, powierzchnię, opóźnienia i straconą zdolność produkcyjną. I właśnie dlatego przez wiele lat może pozostać niezauważony.

Kiedy warto zmienić layout hali produkcyjnej?
Nie każda firma potrzebuje całkowitej przebudowy hali. Czasami wystarczy przesunąć kilka stanowisk, zmienić lokalizację materiałów lub sposób zaopatrywania operatorów. Są jednak sygnały, których nie warto ignorować.
Analizę obecnego układu warto przeprowadzić, gdy:
- firma szybko zwiększyła skalę produkcji,
- regularnie pojawiają się nowe maszyny,
- urządzenia trafiają tam, gdzie akurat jest wolne miejsce,
- pracownicy pokonują duże odległości,
- wózki widłowe przecinają ciągi piesze,
- materiał wielokrotnie wraca w to samo miejsce,
- powstają przypadkowe miejsca odkładcze,
- rośnie produkcja w toku,
- brakuje powierzchni mimo stosunkowo dużej hali,
- transport wewnętrzny staje się wąskim gardłem,
- firma planuje zwiększenie produkcji lub budowę kolejnego zakładu.
Częstym sygnałem jest stwierdzenie: „nie mamy już miejsca”. Zanim jednak firma zdecyduje się na rozbudowę hali, warto sprawdzić, ile powierzchni zajmuje WIP, przypadkowe strefy odkładcze i obszary wykorzystywane tylko dlatego, że „zawsze tak było”.
W rozwijających się przedsiębiorstwach problemem bywa layout hali produkcyjnej tworzony przez lata bez jednego docelowego projektu. Kolejne maszyny, regały i stanowiska trafiają tam, gdzie akurat jest miejsce. Po 5–10 latach hala staje się efektem kolejnych inwestycji, a nie świadomie zaprojektowanego przepływu.
Layout makro i mikro – dwa poziomy projektowania
Przy opracowaniu layoutu warto rozdzielić dwa poziomy: makro i mikro. To ważne, ponieważ firma może mieć bardzo dobrze zorganizowane pojedyncze stanowiska, a jednocześnie fatalny przepływ pomiędzy działami. Może też być odwrotnie – procesy znajdują się blisko siebie, ale sama organizacja stanowiska zmusza operatora do wykonywania dziesiątek niepotrzebnych ruchów.
Layout makro
Layout makro pokazuje rozmieszczenie większych obszarów przedsiębiorstwa, takich jak:
- produkcja,
- magazyn,
- przyjęcie materiału,
- wysyłka,
- kontrola jakości,
- utrzymanie ruchu,
- pakowanie,
- obszary pomocnicze.
Tutaj interesują nas przede wszystkim zależności pomiędzy procesami. Jeżeli większość materiałów po przyjęciu trafia bezpośrednio do cięcia, warto sprawdzić, czy te obszary rzeczywiście powinny znajdować się na przeciwległych końcach zakładu.
Podobnie z końcem procesu. Jeżeli gotowy produkt po pakowaniu musi ponownie przejechać przez całą halę do wysyłki, być może już na poziomie makro powstaje zbędny transport.
Przykład: magazyn surowców znajduje się blisko przyjęcia, ale 120 m od pierwszej operacji produkcyjnej. Każda dostawa jest więc obsługiwana wygodnie z punktu widzenia magazynu, lecz przez kolejne tygodnie materiał wielokrotnie pokonuje długą drogę na produkcję.
Dobry layout makro powinien uwzględniać nie tylko wygodę pojedynczego działu, lecz cały strumień wartości.
Layout mikro
Layout mikro schodzi do poziomu konkretnego obszaru, stanowiska lub gniazda. Analizujemy wtedy np.:
- ustawienie 5 maszyn w gnieździe,
- pozycję operatora,
- miejsce pobierania materiału,
- miejsce odkładania gotowych elementów,
- lokalizację narzędzi,
- ustawienie pojemników,
- sposób transportu pomiędzy stanowiskami.
Tutaj nawet kilka metrów zaczyna mieć znaczenie.
Jeżeli operator wykonuje daną czynność 300 razy podczas zmiany, dodatkowe 3 metry przejścia oznaczają 900 metrów dziennie. Przy kilku operatorach i 250 dniach pracy w roku zaczyna się z tego robić bardzo konkretna strata.
Dopiero połączenie obu perspektyw daje pełny obraz. Można świetnie zoptymalizować pojedyncze stanowisko, ale niewiele to zmieni, jeśli materiał po zakończeniu operacji nadal musi przejechać przez całą halę.
Rodzaje layoutu produkcyjnego
Nie istnieje jeden idealny layout hali produkcyjnej, który można skopiować z innego przedsiębiorstwa. Układ powinien wynikać z charakteru produkcji, powtarzalności produktów, marszrut, wielkości partii oraz sposobu sterowania produkcją.
Layout technologiczny
W układzie technologicznym maszyny o podobnych funkcjach grupowane są w jednym obszarze. Przykładowo:
- wszystkie tokarki znajdują się razem,
- frezarki tworzą kolejny dział,
- spawalnia jest osobną strefą,
- lakiernia znajduje się w kolejnym obszarze.
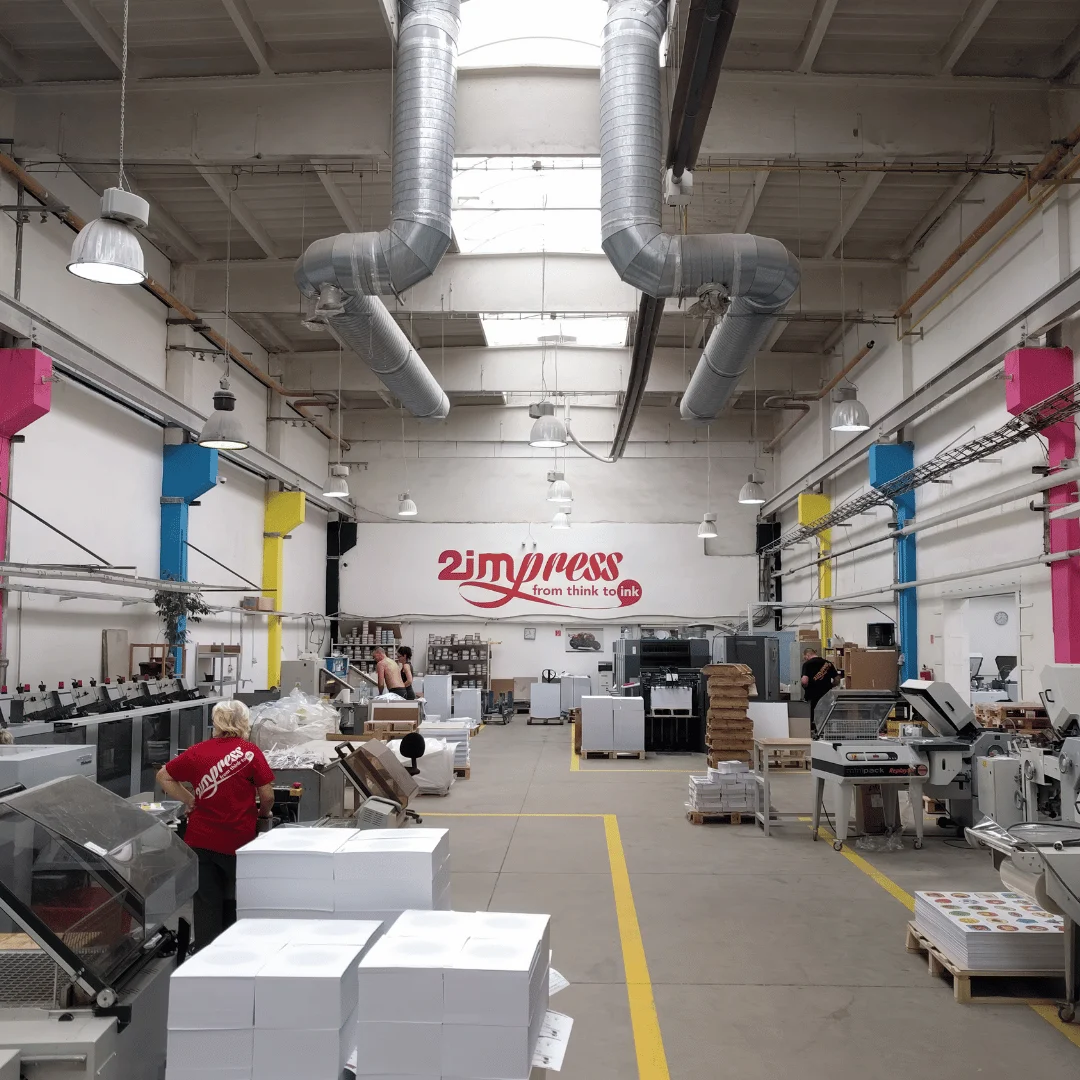
Taki model zapewnia dużą elastyczność. Dobrze sprawdza się szczególnie tam, gdzie występuje produkcja jednostkowa lub niskoseryjna, a marszruty poszczególnych produktów mocno się różnią.
Minusem jest jednak przepływ. Produkty mogą wielokrotnie przemieszczać się pomiędzy działami, wracać do wcześniej odwiedzanych obszarów i tworzyć kolejki.
Layout produktowy
W układzie produktowym stanowiska ustawione są zgodnie z kolejnością operacji wymaganych do wykonania produktu.
Materiał przechodzi np.:
operacja 1 → operacja 2 → operacja 3 → kontrola → pakowanie.
Przepływ jest czytelny, a transport pomiędzy kolejnymi etapami może być bardzo krótki.
Takie rozwiązanie sprawdza się przede wszystkim przy większej powtarzalności i stabilnym wolumenie. Trudniej zastosować je tam, gdzie firma produkuje tysiące różnych wariantów, a każdy z nich przechodzi przez inne operacje.
Layout gniazdowy
Układ gniazdowy grupuje urządzenia potrzebne do produkcji określonej rodziny produktów. Zamiast organizować halę według technologii, firma tworzy mniejsze, względnie samodzielne obszary produkcyjne.
Dobrze zaprojektowane gniazdo może ograniczyć:
- długość transportu,
- poziom WIP,
- czas oczekiwania,
- liczbę przekazań między działami.
Nie zawsze jednak warto tworzyć osobne gniazdo dla każdego produktu. Kluczowe jest znalezienie rodzin produktów o podobnym przebiegu technologicznym.
Layout pozycyjny
W tym przypadku produkt pozostaje w jednym miejscu, a do niego dostarczane są materiały, narzędzia, urządzenia i pracownicy.
Tak wygląda produkcja dużych konstrukcji, maszyn, pojazdów czy innych elementów, których przemieszczanie pomiędzy kolejnymi stanowiskami byłoby trudne albo bardzo kosztowne.
W takim modelu głównym wyzwaniem nie jest droga produktu, ale sprawna organizacja dostaw do produktu. Źle zaprojektowana logistyka może szybko doprowadzić do zagracenia przestrzeni i wzajemnego blokowania się ekip.
Jakie dane zebrać przed projektowaniem ustawienia maszyn?
Jeden z częstszych błędów pojawia się jeszcze przed rozpoczęciem właściwego projektu: firma otwiera program CAD i zaczyna przesuwać prostokąty. To kuszące, bo efekt od razu widać. Problem w tym, że ładny rysunek nie musi oznaczać dobrego przepływu. Zanim zaczniemy projektować nowy layout hali produkcyjnej, potrzebujemy danych.
Dane dotyczące produktów
Najpierw trzeba zrozumieć, co rzeczywiście produkujemy. Warto sprawdzić:
- jakie produkty firma wytwarza,
- jakie są ich wolumeny,
- które odpowiadają za największą część produkcji,
- jakie rodziny produktów można wyróżnić,
- jak duża jest zmienność asortymentu.
Pomocna może być analiza ABC albo analiza produkt–ilość.
Nie warto projektować całej hali pod produkt wykonywany dwa razy w roku, jeżeli 70% przepływu generuje kilkanaście innych indeksów. To właśnie produkty o największym znaczeniu powinny najmocniej wpływać na projekt.
Marszruty technologiczne
Kolejny krok to sprawdzenie, przez jakie procesy przechodzą poszczególne produkty. Dla każdej rodziny warto określić:
- kolejność operacji,
- wykorzystywane maszyny,
- częstotliwość przepływu,
- wielkość partii,
- sposób transportu.
Na tym etapie często pojawiają się pierwsze zaskoczenia. Okazuje się na przykład, że produkty kilkukrotnie wracają pomiędzy tymi samymi częściami hali albo przechodzą przez obszar, który z punktu widzenia procesu znajduje się w zupełnie przypadkowym miejscu.
Wielkość przepływu
Samo technologiczne powiązanie dwóch maszyn jeszcze niewiele mówi. Jeżeli produkt przechodzi między nimi raz w miesiącu, ich ustawienie obok siebie nie musi być priorytetem. Zupełnie inaczej wygląda relacja pomiędzy stanowiskami, między którymi odbywa się 300 transportów dziennie.
Dlatego należy połączyć dwa parametry:
odległość oraz częstotliwość przepływu.
Dopiero wtedy widać, które relacje naprawdę generują największą pracę transportową.
Gabaryty i wymagania maszyn
Maszyna o wymiarach 2 × 3 m nie zajmuje w procesie wyłącznie 6 m². Potrzebna jest również przestrzeń na:
- obsługę,
- serwis,
- załadunek i rozładunek,
- narzędzia,
- media,
- otwieranie osłon,
- materiał wejściowy,
- gotowe elementy,
- bezpieczne przejście.
W przypadku części urządzeń potrzebne są dodatkowo fundamenty, wyciągi, instalacje sprężonego powietrza, suwnice albo określona wysokość hali.
Jeżeli te elementy zostaną pominięte, maszyny będą mieściły się na projekcie, ale po relokacji okaże się, że operator nie ma gdzie postawić palety albo utrzymanie ruchu nie może dostać się do urządzenia.
Plany rozwoju
Dobry layout hali produkcyjnej nie może być projektowany wyłącznie pod stan z dzisiaj.
Jeżeli firma planuje w ciągu 2–3 lat zwiększyć wolumen o 50%, uruchomić nową grupę produktów albo kupić kilka urządzeń, projekt powinien to uwzględniać.
Warto przewidzieć:
- miejsce na kolejne maszyny,
- możliwość rozbudowy gniazd,
- dodatkowe bufory,
- wzrost ruchu logistycznego,
- większą liczbę pracowników,
- nowe wymagania magazynowe.
Nie oznacza to projektowania pod każdą możliwą przyszłość. Chodzi o pozostawienie rozsądnej elastyczności. Dzięki temu zakup kolejnej maszyny za 12 miesięcy nie uruchomi ponownie przebudowy połowy hali.
Jak przeanalizować obecny layout hali produkcyjnej?
Zanim zaczniemy projektować nowy układ, warto dokładnie zrozumieć obecny. I najlepiej zrobić to na hali, a nie wyłącznie przed ekranem komputera.
Narysuj aktualny przepływ materiału
Na plan hali nanieś rzeczywistą drogę wybranych produktów. Nie tę, która powinna istnieć według procedury. Tę, którą produkt faktycznie pokonuje. Warto przejść razem z materiałem przez cały proces. Od przyjęcia aż do wysyłki.
Bardzo szybko mogą pojawić się:
- krzyżujące się ścieżki,
- cofanie materiału,
- wielokrotne przejazdy przez halę,
- zbędne transporty,
- przypadkowe miejsca odkładcze,
- miejsca powstawania nadmiernego WIP.
To właśnie tutaj layout hali produkcyjnej przestaje być rysunkiem technicznym. Zaczynamy widzieć, jak rzeczywiście pracuje.
Wykorzystaj diagram spaghetti
Diagram spaghetti to jedno z najprostszych narzędzi do analizy przepływu, a jednocześnie potrafi bardzo szybko pokazać skalę problemu. Na planie hali zaznaczamy przemieszczanie:
- materiału,
- operatora,
- wózka,
- dokumentów.
Jeżeli po kilkunastu minutach rysunek zaczyna przypominać plątaninę przewodów, mamy pierwszy sygnał, że przepływ warto uporządkować. Sam rysunek to jednak za mało. Dobrze zmierzyć długość tras. Dzięki temu zamiast stwierdzenia „nowy układ wygląda lepiej” można powiedzieć: „droga tej rodziny produktów zmniejszyła się z 480 do 210 metrów”. To już jest konkret.
Zmierz liczbę transportów
Odległość sama w sobie nie mówi jeszcze, gdzie znajduje się największa strata. Transport na dystansie 100 m wykonywany raz w tygodniu może być mniej istotny niż przejazd 15 m realizowany 200 razy dziennie.
Dlatego warto analizować:
odległość × częstotliwość transportu.
Takie podejście pomaga ustalić priorytety. Zamiast skracać wszystkie trasy po trochu, możemy skoncentrować się na kilku relacjach, które odpowiadają za największą część całego ruchu.
Jak zaprojektować layout hali produkcyjnej krok po kroku?
Dobry projekt nie powstaje od przesuwania maszyn. Powstaje od zdefiniowania problemu, zebrania danych i przygotowania kilku możliwych scenariuszy.
Krok 1. Określ cel zmiany
Najpierw odpowiedz na pytanie: po co właściwie zmieniamy layout hali produkcyjnej? Celem może być:
- zwiększenie zdolności produkcyjnej,
- skrócenie przepływu,
- ograniczenie transportu,
- odzyskanie powierzchni,
- przygotowanie miejsca na nowe maszyny,
- poprawa bezpieczeństwa,
- połączenie kilku obszarów,
- przygotowanie zakładu do wzrostu.
Cel powinien być możliwie konkretny. „Chcemy mieć lepszy layout” niczego nie rozstrzyga. Znacznie lepiej powiedzieć: „chcemy skrócić drogę 3 głównych rodzin produktów o minimum 30% i odzyskać 150 m² pod planowane gniazdo”.
Wtedy później można sprawdzić, czy projekt faktycznie osiągnął zakładany rezultat.
Krok 2. Zmapuj procesy i przepływy
Określ, jakie produkty przechodzą przez jakie urządzenia i jak często. Jeżeli firma ma tysiące indeksów, nie oznacza to konieczności osobnego analizowania każdego z nich. Warto pogrupować produkty według podobnych marszrut i stworzyć rodziny.
Dzięki temu projektowanie staje się znacznie prostsze.
Zamiast 2 000 różnych ścieżek otrzymujemy np. 8 głównych typów przepływu, które odpowiadają za większość produkcji.
Krok 3. Określ ograniczenia
Nie każdą maszynę można przesunąć o 20 metrów tylko dlatego, że na rysunku wygląda to korzystnie. Ograniczeniem mogą być:
- fundamenty,
- przyłącza,
- wentylacja,
- odpylanie,
- suwnice,
- wysokość hali,
- strefy pożarowe,
- wymagania bezpieczeństwa,
- bramy,
- słupy konstrukcyjne.
Do tego dochodzą koszty. Przesunięcie lekkiego stanowiska montażowego może kosztować niewiele. Relokacja dużego centrum obróbczego wraz z instalacjami i ponownym uruchomieniem to zupełnie inna decyzja.
Krok 4. Określ wymagane powierzchnie
To jeden z elementów, który najłatwiej przeoczyć. Policz powierzchnię nie tylko pod maszyny, ale także pod:
- materiał wejściowy,
- produkcję w toku,
- wyrób gotowy,
- pojemniki,
- drogi transportowe,
- stanowiska operatorów,
- serwis.
W przeciwnym razie może wystąpić klasyczny problem:
maszyny mieszczą się na rysunku, ale proces nie mieści się na hali.
Po uruchomieniu produkcji palety zaczynają trafiać w przejścia, wózki nie mają miejsca na zawracanie, a miejsca przeznaczone dla operatorów szybko stają się tymczasowymi magazynami.
Krok 5. Przygotuj kilka wariantów layoutu
Pierwszy pomysł nie powinien automatycznie stawać się projektem docelowym. Warto przygotować przynajmniej kilka wariantów, np.:
- wariant minimalnej ingerencji,
- wariant optymalizacji obecnej hali,
- wariant docelowy uwzględniający dalszy rozwój.
Pierwszy może wymagać niewielkich nakładów i przynieść szybkie korzyści. Drugi – większych zmian, ale mocniej poprawić przepływ. Trzeci może być najdroższy, lecz przygotować zakład na kilka kolejnych lat.
Krok 6. Porównaj warianty
Każdy projekt ustawienia maszyn powinien zostać oceniony według tych samych kryteriów. Można porównać:
- całkowitą długość transportu,
- liczbę transportów,
- powierzchnię produkcyjną,
- powierzchnię magazynową,
- poziom WIP,
- bezpieczeństwo,
- możliwość rozbudowy,
- koszt relokacji,
- czas wdrożenia.
W bardziej rozbudowanych projektach warto stworzyć prostą macierz oceny i nadać kryteriom wagi. Dzięki temu decyzja nie kończy się dyskusją: „mi bardziej podoba się wariant drugi”.
Layout hali produkcyjnej powinien wygrać na danych, a nie na estetyce rysunku.
Krok 7. Zweryfikuj projekt z pracownikami
Operatorzy, logistycy, utrzymanie ruchu i kierownicy wiedzą o hali rzeczy, których nie widać na rzucie. Mogą zwrócić uwagę, że:
- konkretne drzwi muszą pozostać dostępne,
- podczas przezbrojenia potrzebne jest dodatkowe miejsce,
- paleta musi podjechać z określonej strony,
- serwis potrzebuje dostępu do tylnej części urządzenia,
- dany wózek nie zawróci w zaprojektowanym miejscu.
Takie informacje najlepiej zebrać przed relokacją. Przenoszenie maszyny drugi raz tylko dlatego, że ktoś nie zapytał operatora o sposób jej obsługi, jest wyjątkowo drogą metodą konsultacji.
Krok 8. Przygotuj plan relokacji
Projekt nowego układu to dopiero połowa zadania. Drugą połową jest przejście ze starego układu do nowego bez utraty kontroli nad produkcją.
Trzeba zaplanować:
- kolejność przenoszenia urządzeń,
- przygotowanie instalacji,
- odłączenia i podłączenia,
- zabezpieczenie produkcji,
- transport maszyn,
- testy,
- odbiory,
- ponowne uruchomienie procesu.
W większych projektach relokacja sama w sobie staje się osobnym projektem z harmonogramem, odpowiedzialnościami i planem awaryjnym.
Logistyka wewnętrzna a projekt layoutu
Nie można zaprojektować produkcji bez zaprojektowania sposobu dostarczania i odbierania materiału. To jeden z powodów, dla których pozornie świetny layout hali produkcyjnej po wdrożeniu czasem nie daje oczekiwanego efektu.
Maszyny stoją bliżej siebie, ale nadal nie wiadomo:
- skąd operator pobiera materiał,
- kto go dostarcza,
- w jakiej ilości,
- gdzie odkładane są półprodukty,
- jak odbierany jest wyrób gotowy,
- gdzie poruszają się wózki,
- gdzie mogą bezpiecznie chodzić pracownicy.
Dobrze zaprojektowana logistyka powinna wspierać przepływ, a nie go zakłócać.
Jeżeli operator co 20 minut odchodzi od stanowiska, żeby pobrać komponenty z magazynu oddalonego o 80 m, problem niekoniecznie leży w jego wydajności. Być może problemem jest sposób dostarczania materiału. Może potrzebny jest supermarket przy produkcji, milk run, zmiana wielkości partii dostaw albo inne miejsce odkładcze. Dopiero połączenie layoutu z zasadami logistyki pozwala osiągnąć trwały efekt.
Warto również zwrócić uwagę na puste przebiegi. Wózek, który jedzie 150 metrów z materiałem, a następnie wraca tę samą trasę bez ładunku, wykonuje tylko połowę swojej pracy produktywnie. Projektowanie przepływu powinno uwzględniać również takie sytuacje.
Zapasy międzyoperacyjne w projektowaniu layoutu
WIP, czyli produkcja w toku, potrzebuje miejsca. A im więcej go mamy, tym więcej powierzchni zajmuje i tym trudniej zarządzać przepływem. Podczas projektowania warto więc odpowiedzieć:
- gdzie może znajdować się zapas,
- ile maksymalnie może go być,
- w jakich pojemnikach będzie przechowywany,
- kto odpowiada za jego uzupełnianie,
- co uruchamia kolejny transport.
Nie warto tworzyć przypadkowych powierzchni odkładczych „na wszelki wypadek”.
W praktyce działa prosta zasada: pusta powierzchnia bez jasno określonego przeznaczenia bardzo szybko zostanie czymś zajęta.
Najpierw pojawi się jedna paleta. Potem druga. Po kilku tygodniach miejsce zacznie funkcjonować jak nieformalny magazyn. Jeżeli proces rzeczywiście wymaga bufora, powinien on mieć określoną:
- lokalizację,
- maksymalną pojemność,
- zasadę uzupełniania,
- odpowiedzialność.
Wtedy layout hali produkcyjnej zaczyna regulować również poziom zapasu, zamiast jedynie zapewniać przestrzeń do jego gromadzenia.
Bezpieczeństwo przy ustawianiu maszyn na hali
Skrócenie przepływu o 20 metrów nie jest sukcesem, jeżeli w nowym układzie wózek widłowy przecina drogę pracowników kilkadziesiąt razy dziennie. Bezpieczeństwo nie może być dodatkiem sprawdzanym na końcu projektu.
Już podczas projektowania trzeba uwzględnić między innymi:
- drogi ewakuacyjne,
- ciągi piesze,
- ruch wózków widłowych,
- widoczność na skrzyżowaniach,
- wymagane odstępy,
- dostęp serwisowy,
- strefy niebezpieczne,
- ochronę przeciwpożarową.
Szczególnie uważnie warto przeanalizować punkty, w których intensywny transport materiału przecina się z ruchem pracowników.
Dobrze zaprojektowany layout hali produkcyjnej powinien dążyć do separacji tych strumieni tam, gdzie jest to możliwe. Jeżeli całkowite rozdzielenie ruchu nie jest realne, potrzebne są czytelne zasady, odpowiednia widoczność oraz właściwie zaprojektowane skrzyżowania.
Trzeba też pamiętać o ergonomii. Skracanie odległości nie może prowadzić do sytuacji, w której operator ma mniej miejsca, wykonuje wymuszone ruchy albo ma utrudniony dostęp do materiału. Dobry layout poprawia przepływ i bezpieczeństwo jednocześnie.
Ile może kosztować zły layout produkcji?
Koszt nieefektywnego rozmieszczenia maszyn łatwo zbagatelizować, bo nie przychodzi za niego osobna faktura. Spróbujmy jednak policzyć prosty przykład.
Załóżmy, że 8 pracowników poświęca dodatkowe 30 minut dziennie na zbędne przemieszczanie się i transport.
Otrzymujemy:
8 × 0,5 h = 4 roboczogodziny dziennie.
Przy 250 dniach roboczych:
4 h × 250 = 1 000 roboczogodzin rocznie.
Jeżeli całkowity koszt godziny pracy wynosi 50 zł, sama zbędna praca kosztuje około:
50 000 zł rocznie.
I nadal nie policzyliśmy:
- pracy wózków,
- energii,
- kosztu zajmowanej powierzchni,
- nadmiernego WIP,
- opóźnień,
- uszkodzeń podczas transportu,
- kosztów zarządzania,
- utraconej zdolności produkcyjnej.
Do tego dochodzi koszt mniej oczywisty: czas realizacji.
Jeżeli produkt zamiast płynnie przechodzić między operacjami przez kilka godzin czeka w buforach przez kilka dni, firma finansuje produkcję w toku i wydłuża czas potrzebny na obsługę klienta.
Dlatego relokacja kilku maszyn, która początkowo wydaje się drogim przedsięwzięciem, może mieć stosunkowo krótki okres zwrotu.
Najpierw jednak trzeba policzyć potencjał. Bez tego firma porównuje pewny koszt relokacji z niewidocznym kosztem obecnego układu – a wtedy niemal zawsze wygrywa decyzja: „na razie nic nie ruszajmy”.
Przykład zmiany layoutu w firmie produkcyjnej
Załóżmy, że firma posiada 6 głównych procesów:
cięcie → obróbka → wiercenie → montaż → kontrola → pakowanie.
Historycznie maszyny ustawiano zgodnie z dostępną w danym momencie powierzchnią.
Analiza pokazała, że jedna partia produktu pokonuje w całym procesie 420 m. Dziennie przez proces przechodzi średnio 25 partii.
Otrzymujemy więc:
420 m × 25 = 10,5 km transportu dziennie.
Po przeprojektowaniu układu drogę jednej partii skrócono do 170 m.
Nowy wynik:
170 m × 25 = 4,25 km dziennie.
Różnica wynosi 6,25 km każdego dnia, czyli ponad 1 500 km transportu mniej w skali 250 dni roboczych.
Ale sama liczba kilometrów to dopiero początek. Krótsza droga może również oznaczać:
- szybszy przepływ zlecenia,
- mniej operacji transportowych,
- mniejszą potrzebę używania wózka,
- niższy WIP,
- mniej odkładania i ponownego pobierania materiału,
- łatwiejszą komunikację pomiędzy stanowiskami,
- uwolnienie powierzchni.
Dlatego oceniając layout hali produkcyjnej, warto przeliczyć zmianę na parametry operacyjne. Wtedy projekt przestaje być koncepcją „ładniejszego ustawienia maszyn”, a zaczyna być inwestycją z konkretnym uzasadnieniem biznesowym.
Najczęstsze błędy przy projektowaniu ustawienia maszyn
Projektowanie layoutu wygląda prosto, dopóki patrzymy wyłącznie na rzut hali. W praktyce ustawienie urządzeń przez lata wpływa na transport, bezpieczeństwo, logistykę i codzienną pracę operatorów.
Projektowanie od maszyny, a nie od przepływu
„Tutaj zmieści się maszyna” nie oznacza jeszcze, że właśnie tam powinna stać. Zanim wybierzemy lokalizację, warto sprawdzić, skąd urządzenie otrzymuje materiał i dokąd przekazuje go dalej. Dobra lokalizacja wynika z przepływu, a nie z dostępnej powierzchni.
Brak danych
Doświadczenie kierownika produkcji jest bardzo cenne, ale nie powinno być jedyną podstawą decyzji. Dlatego projekt warto oprzeć na danych dotyczących:
- wolumenu,
- marszrut,
- częstotliwości transportów,
- odległości,
- wielkości partii.
Pomiar może pokazać, że obszar uznawany za największy problem odpowiada jedynie za niewielką część całego transportu.
Projektowanie wyłącznie pod stan obecny
Nowy layout hali produkcyjnej może działać dobrze dzisiaj, ale przestać wystarczać za 18 miesięcy. Jeśli firma rośnie, warto uwzględnić najbardziej prawdopodobne scenariusze rozwoju.
Gdzie stanie następna maszyna? Czy gniazdo będzie można rozbudować? Co stanie się z logistyką po zwiększeniu wolumenu o 30%? Nie chodzi o dokładne przewidywanie przyszłości, ale o pozostawienie przestrzeni do dalszego rozwoju.
Brak miejsca na materiał i WIP
Na rysunku wszystkie maszyny mogą się mieścić, a po uruchomieniu procesu okazuje się, że brakuje miejsca na palety i półprodukty.
Dlatego projekt powinien uwzględniać nie tylko urządzenia, ale cały proces. Jeżeli potrzebny jest bufor międzyoperacyjny, jego lokalizacja i powierzchnia również powinny znaleźć się na projekcie.
Pominięcie logistyki wewnętrznej
Maszyny mogą stać blisko siebie, ale materiał nadal trzeba do nich dostarczyć i później odebrać. Trzeba więc określić, kto dostarcza materiał, czym go przewozi, jak często, jaką trasą i gdzie go odkłada. Bez tego layout hali produkcyjnej pozostaje niepełny.
Brak konsultacji z pracownikami
Projekt przygotowany wyłącznie w biurze może pomijać realne problemy operacyjne. Operator zauważy brak miejsca na wymianę narzędzia, pracownik UR – utrudniony dostęp serwisowy, a logistyk – zbyt mało miejsca na manewrowanie wózkiem.
Dlatego przed zatwierdzeniem projektu warto wykorzystać doświadczenie osób, które codziennie pracują w danym procesie.
Wybór pierwszego wariantu
Pierwszy projekt powinien być punktem wyjścia, a nie od razu rozwiązaniem docelowym. Przygotowanie kilku wariantów pozwala porównać skalę zmian z możliwymi efektami.
Być może zamiast przenosić 12 maszyn, 80% efektu uda się osiągnąć poprzez relokację 4. Może się też okazać, że drobne zmiany nie wystarczą i bardziej opłacalna będzie większa reorganizacja. Bez porównania kilku wariantów trudno podjąć świadomą decyzję.
Jak ocenić, czy nowy layout jest lepszy?
Nowy układ warto ocenić na podstawie tych samych danych, które analizowaliśmy przed zmianą. Dzięki temu można sprawdzić nie tylko, czy projekt wygląda lepiej, ale czy rzeczywiście poprawił proces.
Warto porównać:
- długość przepływu materiału,
- liczbę operacji transportowych,
- czas transportu,
- czas przejścia produktu przez proces,
- poziom WIP,
- wykorzystanie powierzchni,
- odległości pokonywane przez operatorów,
- wydajność,
- liczbę kolizji logistycznych,
- koszt transportu wewnętrznego.
Samo skrócenie drogi materiału o 30% nie musi jeszcze oznaczać sukcesu. Jeśli po zmianie produkty przechodzą przez jeden wąski korytarz, w którym tworzą się kolejki, efekt może być odwrotny od oczekiwanego.
Podobnie z wykorzystaniem powierzchni. Maksymalne zagęszczenie maszyn może utrudnić dostęp serwisowy i ograniczyć możliwość dalszego rozwoju. Dlatego layout hali produkcyjnej należy oceniać jako cały system, a nie zbiór pojedynczych stanowisk.
Jak wdrożyć nowy layout bez zatrzymywania produkcji?
To jedno z największych wyzwań przy zmianie layoutu. Firma zwykle nie może zatrzymać produkcji na 2 tygodnie tylko po to, aby przestawić maszyny. Dlatego relokację warto podzielić na etapy:
- przygotowanie nowych przyłączy,
- wyznaczenie dróg i stref,
- przygotowanie powierzchni,
- przeniesienie maszyn pomocniczych,
- relokację kluczowych urządzeń podczas weekendu lub planowanego postoju,
- uruchomienie próbne,
- stabilizację procesu,
- przeniesienie kolejnego obszaru.
Dla każdego etapu warto określić:
- termin,
- osobę odpowiedzialną,
- wymagane zasoby,
- planowaną przerwę,
- ryzyka,
- plan awaryjny.

Jak najwięcej prac warto wykonać jeszcze podczas normalnej produkcji. Przygotowanie wcześniej instalacji, przyłączy, oznaczeń czy fundamentów pozwala skrócić właściwy postój.
Przy większej relokacji można również wcześniej zbudować bufor produkcyjny, aby utrzymać dostawy do klientów. Im większa skala zmian, tym bardziej projekt ustawienia maszyn staje się projektem organizacyjnym, a nie tylko technicznym.
Jak opracować layout hali produkcyjnej, który będzie działał przez kolejne lata?
Dobry layout nie polega na maksymalnym wykorzystaniu każdego metra powierzchni. Powinien zapewniać sprawny przepływ dzisiaj, ale też pozostawiać przestrzeń do dalszego rozwoju.
Dlatego projektując layout hali produkcyjnej, warto uwzględnić:
- obecny wolumen,
- prognozowany wzrost,
- planowane inwestycje,
- nowe produkty,
- zmiany technologiczne,
- możliwość automatyzacji,
- wymagania logistyczne.
Jeżeli firma planuje zakup dwóch maszyn w kolejnym roku, już dziś warto określić ich docelowe miejsce i przygotować układ pod przyszłą rozbudowę. W przeciwnym razie nowa inwestycja może wymusić ponowną relokację obecnych urządzeń.
Pomocne jest również przygotowanie scenariuszy dla:
- obecnego wolumenu,
- wzrostu produkcji np. o 30%,
- planowanych inwestycji,
- nowych grup produktów.
Nie chodzi o tworzenie kilku zupełnie różnych zakładów, ale o sprawdzenie, czy projekt nadal będzie działał po zmianie skali produkcji. Czasami pozostawienie wolnych 100 m² jest lepszą decyzją niż maksymalne zagospodarowanie hali, jeśli za rok ma tam powstać nowe gniazdo.
Opracowanie layoutu powinno więc łączyć optymalizację obecnego procesu z kierunkiem rozwoju przedsiębiorstwa.
Layout hali produkcyjnej – podsumowanie
Layout hali produkcyjnej wpływa na drogę materiału, czas pracy operatorów, logistykę wewnętrzną, poziom zapasów, bezpieczeństwo i wykorzystanie powierzchni. Dlatego ustawienia maszyn nie warto planować dopiero wtedy, gdy do zakładu przyjeżdża nowe urządzenie.
Najpierw trzeba zrozumieć proces i przepływ, a dopiero później określać lokalizację poszczególnych elementów.
W praktyce warto:
- przeanalizować obecne rozmieszczenie maszyn,
- narysować rzeczywiste przepływy materiałów,
- zmierzyć odległości i częstotliwość transportów,
- pogrupować produkty według podobnych marszrut,
- uwzględnić logistykę i zapasy międzyoperacyjne,
- określić ograniczenia techniczne,
- przygotować i porównać kilka wariantów,
- skonsultować projekt z pracownikami,
- uwzględnić przyszły rozwój,
- zaplanować relokację etapami,
- po wdrożeniu ponownie zmierzyć najważniejsze parametry.
Najważniejsza zasada jest prosta: nie projektuj layoutu wokół maszyn. Projektuj go wokół przepływu.
Maszyny są tylko jednym z elementów systemu. Równie ważni są operatorzy, logistyka, materiał, zapasy, informacja, jakość i utrzymanie ruchu.
Dlatego dobry layout hali produkcyjnej nie powinien odpowiadać tylko na pytanie: „czy wszystko się zmieści?”. Trzeba również sprawdzić, jak daleko będzie przemieszczany materiał, gdzie powstaną bufory, jak będzie wyglądało zaopatrzenie stanowisk i czy układ pozostanie funkcjonalny po zwiększeniu produkcji.
Takie podejście pozwala traktować projekt layoutu nie jako jednorazowe przestawienie maszyn, ale jako element optymalizacji całego systemu produkcyjnego.
Umów się na bezpłatną konsultację
Chcesz wiedzieć, jak w 30 minut możesz znaleźć rozwiązania, które zaoszczędzą Ci godziny pracy? Zarezerwuj swoją darmową konsultację!