

TPM – co to jest, jakie ma filary i jak wdrożyć go w produkcji?
aktualizacja: 21.10.2026
TPM (Total Productive Maintenance), czyli kompleksowe produktywne utrzymanie ruchu, to system zarządzania maszynami, którego celem jest ograniczenie awarii, przestojów i strat produkcyjnych oraz poprawa efektywności parku maszynowego. TPM angażuje nie tylko dział utrzymania ruchu, ale również operatorów, kierowników produkcji i zarząd przedsiębiorstwa.
W wielu firmach produkcyjnych utrzymanie ruchu działa przede wszystkim reaktywnie. Maszyna zatrzymuje się, operator zgłasza awarię, technik rozpoczyna naprawę, a plan produkcji trzeba zmienić. TPM ma ograniczać liczbę takich sytuacji poprzez regularną kontrolę urządzeń, planowane konserwacje, analizę przyczyn awarii i rozwijanie kompetencji pracowników.
Dobrze wdrożony system TPM pomaga odpowiedzieć na konkretne pytania:
- Dlaczego maszyny regularnie się zatrzymują?
- Które awarie powodują największe straty?
- Ile czasu tracimy przez mikroprzestoje i spadki prędkości?
- Czy przeglądy są wykonywane zgodnie z harmonogramem?
- Jak poprawić OEE i dostępność maszyn?
- Które urządzenia są krytyczne dla realizacji planu produkcji?
- Czy konieczny jest zakup nowej maszyny, czy najpierw warto poprawić wykorzystanie obecnej?
W artykule wyjaśniamy, na czym polega Total Productive Maintenance, jakie są jego filary, jak mierzyć efektywność utrzymania ruchu i od czego rozpocząć wdrożenie TPM w firmie produkcyjnej.
Spis treści:
- Co to jest TPM – Total Productive Maintenance?
- TPM a tradycyjne utrzymanie ruchu – najważniejsze różnice
- Jakie są cele i korzyści z wdrożenia TPM?
- 8 filarów TPM – na czym polegają?
- 6 głównych strat w TPM
- OEE, MTBF i MTTR – jak mierzyć efektywność utrzymania ruchu?
- Jak wdrożyć TPM w firmie produkcyjnej krok po kroku?
- Autonomiczne utrzymanie ruchu – przykładowa checklista operatora
- Najczęstsze błędy podczas wdrażania TPM
- TPM w praktyce – przykład wdrożenia na maszynie krytycznej
- Podsumowanie – kiedy warto wdrożyć TPM?
- FAQ – TPM (Total Productive Maintenance)
Co to jest TPM – Total Productive Maintenance?
TPM to kompleksowe podejście do utrzymania ruchu, które zakłada zapobieganie stratom związanym z eksploatacją maszyn poprzez współpracę wszystkich osób mających wpływ na proces produkcyjny. Jego podstawą jest regularne wykrywanie nieprawidłowości, usuwanie przyczyn awarii i ciągłe doskonalenie pracy urządzeń.
Koncepcja Total Productive Maintenance została rozwinięta w Japonii i jest związana z działalnością Japan Institute of Plant Maintenance (JIPM). W centrum TPM znajduje się eliminowanie strat dotyczących maszyn, jakości, bezpieczeństwa i organizacji pracy.
Tradycyjny model utrzymania ruchu w wielu przedsiębiorstwach skupia się przede wszystkim na przywracaniu sprawności urządzenia po awarii. TPM rozszerza to podejście o działania, które mają zapobiegać problemom, zanim wpłyną na produkcję.
W praktyce obejmuje to:
- planowanie przeglądów i konserwacji,
- regularne inspekcje maszyn,
- autonomiczne utrzymanie ruchu przez przeszkolonych operatorów,
- analizę przyczyn źródłowych awarii,
- rejestrowanie przestojów i mikroprzestojów,
- kontrolę parametrów pracy urządzeń,
- szkolenie pracowników,
- monitorowanie wskaźników OEE, MTBF i MTTR.
TPM nie oznacza wyeliminowania działu utrzymania ruchu ani przekazania wszystkich napraw operatorom. Chodzi o jasny podział odpowiedzialności, dzięki któremu proste nieprawidłowości są wcześniej wykrywane, a technicy UR mogą poświęcać więcej czasu na działania specjalistyczne i zapobiegawcze.
TPM a tradycyjne utrzymanie ruchu – najważniejsze różnice
Najważniejsza różnica między TPM a reaktywnym modelem utrzymania ruchu dotyczy sposobu reagowania na problemy. W modelu reaktywnym głównym zadaniem jest naprawa urządzenia po awarii. W TPM równie ważne jest ograniczanie prawdopodobieństwa jej ponownego wystąpienia.
Nie oznacza to, że tradycyjne utrzymanie ruchu zawsze ogranicza się do napraw. W wielu zakładach funkcjonują rozbudowane systemy prewencji, które mogą stanowić dobrą podstawę do wdrożenia TPM.
|
|
| |||
|---|---|---|---|---|---|
| Główne działanie | Naprawa maszyny po awarii | Zapobieganie awariom i eliminowanie strat | |||
| Odpowiedzialność | Głównie dział UR | Produkcja, UR i kierownictwo | |||
| Rola operatora | Obsługa i zgłaszanie awarii | Obsługa, kontrola stanu i zgłaszanie odchyleń | |||
| Konserwacje | Często doraźne | Planowane według potrzeb urządzenia | |||
| Analiza problemów | Usunięcie usterki | Analiza i eliminacja przyczyn źródłowych | |||
| Wskaźniki | Liczba zgłoszeń i napraw | OEE, MTBF, MTTR, awaryjność i straty | |||
| Cel | Przywrócenie sprawności | Stabilna, bezpieczna i przewidywalna produkcja |
Przykładowo, jeśli ta sama maszyna zatrzymuje się kilka razy w tygodniu z powodu uszkodzonego czujnika, samo jego wymienianie nie rozwiązuje problemu. W TPM zespół powinien ustalić, dlaczego czujnik regularnie ulega uszkodzeniu.
Przyczyną może być niewłaściwy montaż, zabrudzenie, uszkodzenie mechaniczne lub błędne parametry pracy. Dopiero usunięcie rzeczywistej przyczyny pozwala ograniczyć liczbę kolejnych awarii.
Jakie są cele i korzyści z wdrożenia TPM?
Głównym celem TPM jest zwiększenie efektywności całego systemu produkcyjnego przez ograniczanie strat związanych z pracą maszyn. W praktyce działania koncentrują się na poprawie dostępności urządzeń, stabilności procesu, jakości produkcji i bezpieczeństwa.
Do najważniejszych celów TPM należą:
- ograniczenie liczby nieplanowanych awarii,
- skrócenie czasu przestojów,
- poprawa dostępności maszyn,
- zmniejszenie liczby mikroprzestojów,
- ograniczenie strat jakościowych,
- poprawa realizacji planu produkcji,
- lepsze wykorzystanie dostępnych mocy produkcyjnych,
- ograniczenie kosztów awarii i napraw,
- rozwijanie kompetencji operatorów i techników UR.
Korzyści nie powinny być oceniane wyłącznie przez liczbę napraw. Znaczenie ma również wpływ TPM na całe przedsiębiorstwo. Jeżeli firma ograniczy awarie maszyny będącej wąskim gardłem, może poprawić terminowość realizacji zleceń bez inwestowania w dodatkowe urządzenie. Z kolei wcześniejsze wykrywanie zużycia części może zmniejszyć ryzyko poważnego uszkodzenia i kosztownego zatrzymania produkcji.
Efekty wdrożenia TPM należy zawsze odnosić do sytuacji początkowej i rodzaju procesu. Nie ma jednej wartości oszczędności ani uniwersalnego terminu, po którym każda firma osiągnie poprawę.
8 filarów TPM – na czym polegają?
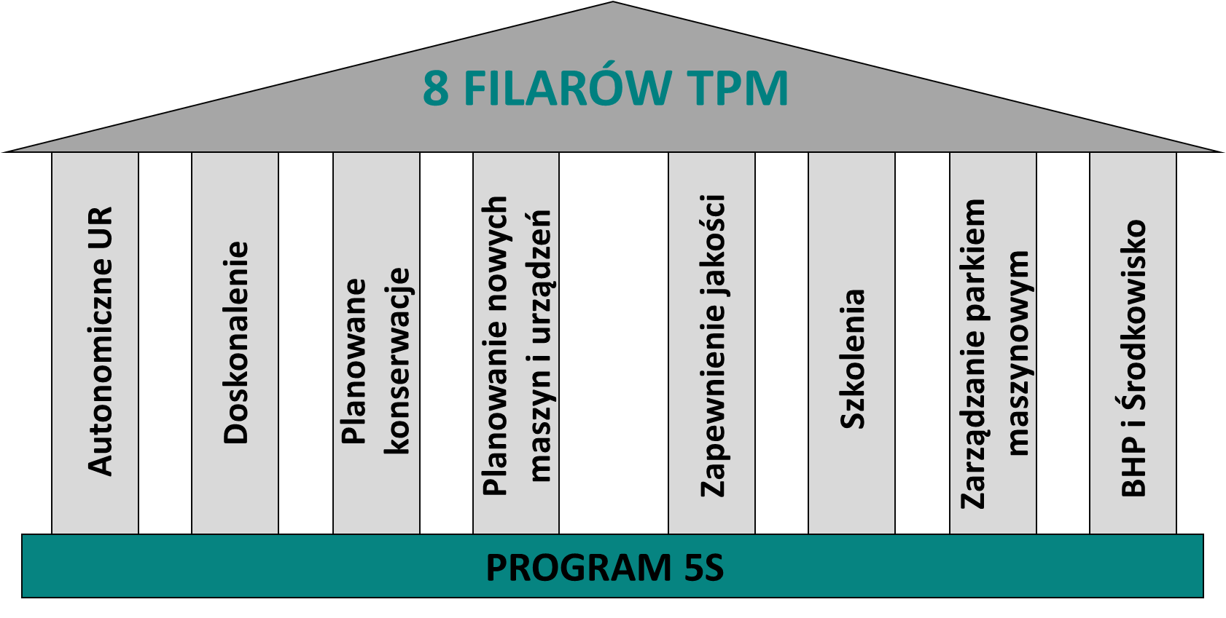
Osiem filarów TPM to główne obszary działań wspierających niezawodność maszyn, rozwój pracowników i eliminowanie strat produkcyjnych. Model obejmuje zarówno techniczne utrzymanie urządzeń, jak i organizację pracy, zarządzanie jakością, bezpieczeństwo oraz procesy administracyjne.
W klasycznym podejściu wyróżnia się następujące filary:
1. Autonomiczne utrzymanie ruchu – Autonomous Maintenance
Autonomiczne utrzymanie ruchu polega na zaangażowaniu operatorów w podstawowe czynności związane z utrzymywaniem prawidłowego stanu urządzeń. Operatorzy pracują przy maszynach każdego dnia, dlatego często jako pierwsi zauważają nietypowe dźwięki, wycieki, zabrudzenia, luzy lub zmiany parametrów pracy.
Zakres autonomicznego utrzymania ruchu może obejmować:
- czyszczenie urządzeń,
- kontrolę wizualną elementów,
- sprawdzanie dostępnych wskaźników i parametrów,
- identyfikowanie wycieków i uszkodzeń,
- wykonywanie dozwolonych czynności konserwacyjnych,
- zgłaszanie nieprawidłowości,
- prowadzenie checklist i zapisów kontroli.
Operator wykonuje wyłącznie czynności, do których został przeszkolony i upoważniony. Prace wymagające specjalistycznych kwalifikacji, ingerencji w układy elektryczne czy zabezpieczenia niebezpiecznych energii pozostają zadaniem uprawnionego personelu zgodnie z instrukcjami i zasadami BHP.
Autonomiczne utrzymanie ruchu nie zastępuje techników UR. Pozwala jednak wcześniej wykrywać problemy i ogranicza liczbę sytuacji, w których drobna nieprawidłowość prowadzi do poważnej awarii.
2. Doskonalenie ukierunkowane – Focused Improvement
Doskonalenie ukierunkowane polega na systematycznym identyfikowaniu i eliminowaniu najważniejszych strat produkcyjnych. Zamiast próbować poprawiać wszystko jednocześnie, zespół wybiera konkretny problem, analizuje jego przyczynę i przygotowuje działania korygujące.
Przykładowo, jeśli jedna z maszyn odpowiada za znaczną część przestojów całego wydziału, warto rozpocząć właśnie od niej. Do analizy można wykorzystać narzędzia Lean, takie jak:
- Diagram Pareto,
- metoda 5 Why,
- Diagram Ishikawy,
- raport A3,
- analiza przyczyn źródłowych RCA.
Ważne jest, aby każde działanie miało określony cel, osobę odpowiedzialną i sposób pomiaru efektu.
3. Planowane utrzymanie ruchu – Planned Maintenance
Planowane utrzymanie ruchu polega na wykonywaniu przeglądów, konserwacji i wymiany elementów zgodnie z potrzebami urządzenia oraz analizą ryzyka awarii.
Zamiast czekać na uszkodzenie maszyny, firma ustala, które działania należy wykonywać regularnie.
Planowane UR może obejmować przeglądy okresowe, wymianę części eksploatacyjnych, kontrolę zużycia podzespołów, pomiary drgań, temperatury lub innych parametrów technicznych.
Nie każda czynność musi odbywać się według stałego kalendarza. W przypadku wybranych urządzeń można wykorzystać konserwację opartą na stanie technicznym, czyli Condition-Based Maintenance.
Najważniejsze jest ustalenie:
- co należy kontrolować,
- z jaką częstotliwością,
- kto odpowiada za wykonanie,
- jakie części i narzędzia są potrzebne,
- jak potwierdzane jest wykonanie przeglądu,
- jak reagować na wykryte nieprawidłowości.
Dobrze przygotowany harmonogram powinien uwzględniać zarówno zalecenia producenta, wymagania bezpieczeństwa, jak i rzeczywiste warunki pracy maszyny.
4. Utrzymanie jakości – Quality Maintenance
Utrzymanie jakości w TPM skupia się na eliminowaniu problemów jakościowych wynikających ze stanu technicznego maszyn i stabilności procesu.
Przykładowo zużycie narzędzia, niewłaściwa kalibracja, luzy mechaniczne lub niestabilne parametry pracy mogą powodować powstawanie wyrobów niezgodnych. Celem jest więc nie tylko wykrycie wadliwego produktu, ale przede wszystkim zidentyfikowanie warunków technicznych, które doprowadziły do powstania błędu.
W praktyce działania mogą obejmować:
- kontrolę krytycznych parametrów,
- analizę przyczyn wad,
- okresową kalibrację urządzeń,
- określenie standardów ustawień,
- monitorowanie zużycia elementów.
TPM łączy w ten sposób niezawodność maszyn z jakością produkcji.
5. Edukacja i szkolenia – Education and Training
Skuteczne TPM wymaga odpowiednich kompetencji operatorów, techników utrzymania ruchu i kadry kierowniczej. Operator powinien znać podstawowe zasady bezpiecznej obsługi i codziennej kontroli urządzenia. Technik UR powinien posiadać kompetencje potrzebne do diagnozowania problemów, wykonywania przeglądów oraz usuwania przyczyn awarii.
Ważnym narzędziem jest matryca kompetencji, która pokazuje, kto potrafi wykonywać określone czynności i w jakich obszarach potrzebne są dodatkowe szkolenia.
Szkolenia TPM powinny obejmować również analizę danych, standaryzację pracy, rozwiązywanie problemów oraz współpracę między działami.
6. Wczesne zarządzanie maszynami – Early Management
Filar ten zakłada uwzględnianie niezawodności, łatwości obsługi i przyszłych kosztów utrzymania już na etapie projektowania oraz zakupu nowych urządzeń. Podczas wyboru maszyny nie wystarczy porównać wydajności i ceny zakupu. Warto sprawdzić również dostępność części zamiennych, łatwość konserwacji, czas potencjalnych napraw oraz wymagania dotyczące kompetencji personelu.
W praktyce firma powinna analizować:
- przewidywaną niezawodność urządzenia,
- koszty eksploatacji i serwisowania,
- dostępność części zamiennych,
- łatwość dostępu do punktów konserwacyjnych,
- wymagania bezpieczeństwa,
- możliwość integracji z istniejącym procesem.
Dzięki temu decyzje inwestycyjne uwzględniają całkowity koszt eksploatacji maszyny, a nie wyłącznie jej cenę zakupu.
7. BHP i środowisko – Safety, Health and Environment
TPM zakłada, że poprawa efektywności nie może odbywać się kosztem bezpieczeństwa pracowników.
Działania koncentrują się na ograniczaniu ryzyka wypadków, niebezpiecznych awarii, wycieków oraz problemów związanych z obsługą urządzeń.
Obejmują między innymi kontrolę zabezpieczeń maszyn, eliminowanie niebezpiecznych warunków, poprawę ergonomii i ograniczanie negatywnego wpływu eksploatacji na środowisko.
Bezpieczeństwo jest warunkiem wdrożenia TPM, a nie dodatkowym wskaźnikiem, z którego można zrezygnować w celu poprawy OEE.
8. TPM w administracji – Office TPM
TPM nie ogranicza się do hali produkcyjnej. Na dostępność maszyn wpływają również procesy realizowane poza produkcją i utrzymaniem ruchu.
Przykładowo awaria może się wydłużyć, ponieważ potrzebna część zamienna nie znajduje się w magazynie. Innym razem przegląd nie zostaje wykonany, ponieważ nie udało się uzgodnić terminu zatrzymania maszyny.
Office TPM obejmuje doskonalenie takich procesów jak:
- zakupy części zamiennych,
- gospodarka magazynowa,
- planowanie przeglądów,
- obieg zgłoszeń awarii,
- dokumentacja techniczna,
- komunikacja pomiędzy działami.
Celem jest ograniczanie strat organizacyjnych, które utrudniają sprawne utrzymanie parku maszynowego.
6 głównych strat w TPM
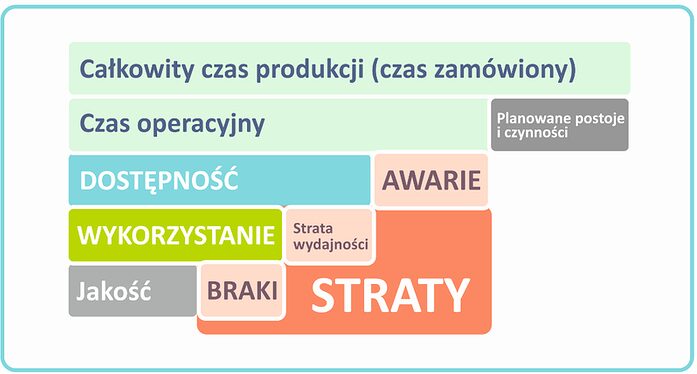
Sześć głównych strat w TPM to kategorie problemów, które obniżają dostępność, wydajność i jakość produkcji. Pozwalają ustalić, dlaczego maszyna nie wykorzystuje w pełni możliwości w zaplanowanym czasie pracy.
|
|
| |||
|---|---|---|---|---|---|
| 1. Awarie maszyn | Nieplanowane zatrzymania wynikające z usterek | Dostępność | |||
| 2. Przezbrojenia i regulacje | Czas zatrzymania potrzebny na zmianę produktu i ustawień | Dostępność | |||
| 3. Mikroprzestoje | Krótkie zatrzymania, zacięcia, resetowanie czujników | Wydajność | |||
| 4. Obniżona prędkość | Praca wolniejsza od przyjętej prędkości idealnej | Wydajność | |||
| 5. Defekty i poprawki | Wyroby niezgodne podczas stabilnej produkcji | Jakość | |||
| 6. Straty rozruchowe | Braki powstające przy uruchamianiu i stabilizowaniu procesu | Jakość |
Warto rozróżniać przestoje powodowane awariami od krótkich zatrzymań, które operator usuwa samodzielnie. W obu przypadkach firma traci czas produkcyjny, ale przyczyny i sposoby ograniczenia strat mogą być zupełnie inne.
Przykładowo częste kilkusekundowe zatrzymania maszyny mogą nie być rejestrowane w tradycyjnym systemie zgłoszeń awarii. W skali zmiany ich łączny wpływ na wydajność może być jednak znaczący.
Podobnie jest z obniżoną prędkością. Maszyna może pracować przez całą zmianę bez awarii, ale produkować znacznie mniej sztuk, niż wynika to z jej możliwości. Dlatego TPM wymaga nie tylko rejestrowania awarii, ale także pomiaru rzeczywistych strat czasu i jakości.
OEE, MTBF i MTTR – jak mierzyć efektywność utrzymania ruchu?
Do najważniejszych wskaźników wykorzystywanych w TPM należą OEE, MTBF i MTTR. Pozwalają ocenić dostępność maszyn, częstotliwość awarii i czas potrzebny do ich usuwania.
Każdy z tych wskaźników pokazuje inny aspekt pracy urządzeń, dlatego warto analizować je łącznie.
OEE – całkowita efektywność wyposażenia
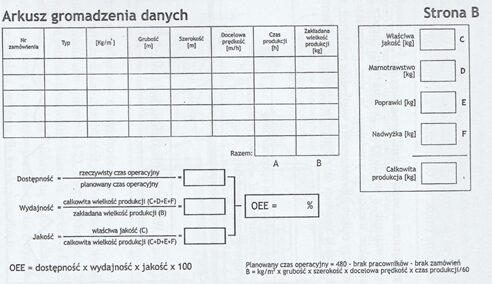
OEE (Overall Equipment Effectiveness) pokazuje, jaka część planowanego czasu produkcji została wykorzystana na wytwarzanie dobrych produktów przy przyjętej prędkości idealnej.
Wskaźnik składa się z trzech elementów:
- Dostępność – jaki udział planowanego czasu produkcji maszyna rzeczywiście pracowała.
- Wydajność – jak szybko urządzenie pracowało w porównaniu z prędkością idealną.
- Jakość – jaki udział wszystkich wyprodukowanych sztuk stanowiły wyroby dobre za pierwszym razem.
Wzór:
OEE = Dostępność × Wydajność × Jakość
Przykład obliczenia OEE
Załóżmy, że podczas jednej zmiany:
- planowany czas produkcji wynosił 480 minut,
- łączny czas zatrzymań wynosił 60 minut,
- rzeczywisty czas pracy maszyny wynosił 420 minut,
- wyprodukowano 400 sztuk,
- 390 sztuk było zgodnych,
- idealny czas cyklu wynosił 1 minutę na sztukę.
Obliczenia:
|
|
| |||
|---|---|---|---|---|---|
| Dostępność | 420 / 480 × 100% | 87,5% | |||
| Wydajność | 400 × 1 min / 420 min × 100% | 95,24% | |||
| Jakość | 390 / 400 × 100% | 97,5% | |||
| OEE | 0,875 × 0,9524 × 0,975 × 100% | 81,25% |
W przykładzie planowany czas produkcji nie obejmuje przerw, podczas których produkcja nie była planowana. Zatrzymania występujące w zaplanowanym czasie produkcyjnym są natomiast uwzględniane w obliczeniach.
Uzyskany wynik 81,25% pokazuje efektywność maszyny, ale nie wskazuje jeszcze konkretnej przyczyny strat. Trzeba więc przeanalizować poszczególne składowe.
W tym przypadku największy potencjał do zbadania dotyczy dostępności urządzenia. Należy sprawdzić, jaka część zatrzymań wynikała z awarii, przezbrojeń, regulacji lub innych przyczyn.
Czy OEE na poziomie 85% to dobry wynik?
W literaturze TPM często pojawia się wartość 85% OEE, określana jako poziom światowej klasy.
Nie jest to jednak uniwersalna wartość docelowa dla każdej firmy. Wynik należy interpretować z uwzględnieniem rodzaju produkcji, częstotliwości przezbrojeń, wymagań jakościowych i charakterystyki urządzeń.
Dla przedsiębiorstwa realizującego produkcję jednostkową właściwe cele mogą być inne niż dla linii produkującej miliony identycznych elementów. Najważniejsze jest, aby firma znała swój rzeczywisty poziom OEE, stosowała jednolitą metodę obliczania i systematycznie ograniczała największe straty.
Sprawdź, jak obliczać i interpretować wskaźnik OEE.
MTBF – średni czas między awariami
MTBF (Mean Time Between Failures) to wskaźnik określający średni czas pracy naprawialnego urządzenia pomiędzy kolejnymi awariami.
Wzór:
MTBF = Łączny czas pracy urządzenia / Liczba awarii
Przykład: maszyna pracowała przez 120 godzin i w tym czasie wystąpiły cztery awarie.
MTBF = 120 / 4 = 30 godzin
Oznacza to, że średnio po 30 godzinach pracy występowała awaria. Im wyższy MTBF, tym większa niezawodność urządzenia, przy zachowaniu tej samej definicji awarii i zasad pomiaru.
MTTR – średni czas naprawy
MTTR (Mean Time To Repair) pokazuje, ile czasu średnio zajmuje naprawa urządzenia po awarii.
Wzór:
MTTR = Łączny czas napraw / Liczba napraw
Przykład: w danym okresie przeprowadzono cztery naprawy, które trwały łącznie osiem godzin.
MTTR = 8 / 4 = 2 godziny
Wynik oznacza, że średni czas naprawy wynosił dwie godziny.
Przed stosowaniem MTTR trzeba jasno ustalić, czy firma mierzy sam czas aktywnej naprawy, czy również oczekiwanie na części i przywrócenie maszyny do produkcji. Nie należy porównywać wyników obliczanych według różnych definicji.
W TPM warto jednocześnie zwiększać MTBF i ograniczać MTTR. Oznacza to dążenie do rzadszych awarii i sprawniejszego przywracania urządzeń do pracy.
Szkolenie Online z CERTYFIKATEM
TPM – Totalne utrzymanie ruchu
 Projektowanie wdrożenia TPM w organizacji
Wyliczanie wskaźnika OEE
Zwiększanie wykorzystania zdolności produkcyjnych
Jak wdrożyć TPM w firmie produkcyjnej krok po kroku?
Wdrożenie TPM najlepiej rozpocząć od pilotażu na jednej maszynie lub linii, która ma istotny wpływ na realizację planu produkcji. Pozwala to przetestować standardy, podział odpowiedzialności i sposób mierzenia wyników przed rozszerzeniem rozwiązania na pozostałe urządzenia.
Krok 1. Wybierz maszyny krytyczne
Pierwszym etapem jest analiza parku maszynowego i wyznaczenie urządzeń, których awaria generuje największe ryzyko operacyjne. Warto uwzględnić:
- częstotliwość i czas trwania awarii,
- wpływ zatrzymania na realizację planu,
- możliwość zastąpienia maszyny innym urządzeniem,
- dostępność części zamiennych,
- koszty napraw i przestojów,
- wymagania bezpieczeństwa.
Wybór maszyny do pilotażu powinien wynikać z danych, a nie tylko z opinii, że określone urządzenie „często się psuje”.
Krok 2. Zmierz straty i określ punkt wyjścia
Przez ustalony okres zbieraj informacje dotyczące awarii, przestojów, mikroprzestojów i jakości produkcji. W zależności od rodzaju urządzenia przydatne będą OEE, MTBF, MTTR, dostępność oraz liczba awarii.
Ważne jest również ustalenie jednolitych kodów przyczyn zatrzymań. Dzięki temu można odróżnić awarię techniczną od oczekiwania na materiał, przezbrojenia lub problemu organizacyjnego.
Krok 3. Ustal odpowiedzialność operatora i UR
Kolejnym etapem jest określenie, jakie czynności wykonuje operator, a które pozostają w kompetencjach techników utrzymania ruchu. Przykładowo operator może odpowiadać za podstawową kontrolę wizualną, zgłaszanie odchyleń i wybrane czynności czyszczenia przewidziane w instrukcji.
Dział UR odpowiada natomiast za specjalistyczne kontrole, konserwacje, diagnostykę, naprawy i działania techniczne wymagające kwalifikacji. Podział powinien uwzględniać dokumentację producenta, ocenę ryzyka i obowiązujące zasady bezpieczeństwa.
Krok 4. Wprowadź autonomiczne utrzymanie ruchu
Przygotuj proste standardy kontroli urządzeń, najlepiej w formie checklisty zawierającej konkretne punkty do sprawdzenia. Określ częstotliwość kontroli, sposób oznaczania nieprawidłowości i zasady zgłaszania problemów. Przed rozpoczęciem pracy przeszkol operatorów. Kontrole powinny być wykonywane regularnie i potwierdzane w ustalony sposób.
Krok 5. Zaplanuj przeglądy i konserwacje
Dział utrzymania ruchu powinien przygotować harmonogram działań prewencyjnych, uwzględniający krytyczność urządzeń, zalecenia producentów oraz historię awarii. W harmonogramie należy wskazać zadania, terminy, odpowiedzialności i niezbędne części zamienne.
Ważna jest również współpraca z planowaniem produkcji, aby przeglądy mogły odbywać się w uzgodnionych terminach.
Krok 6. Analizuj powtarzające się awarie
Po wdrożeniu podstawowych standardów warto skoncentrować się na problemach, które nadal powodują najwięcej strat. Pomocna będzie analiza Pareto, metoda 5 Why lub RCA, czyli analiza przyczyn źródłowych. Każde działanie powinno prowadzić do usunięcia przyczyny problemu, a nie wyłącznie jego chwilowego skutku.
Krok 7. Monitoruj wyniki i rozwijaj TPM
Regularnie porównuj wyniki z okresem początkowym. Sprawdzaj liczbę awarii, czas przestojów, realizację przeglądów oraz zmiany OEE, MTBF i MTTR. Jeżeli działania przynoszą rezultat, utrwal standardy i rozważ objęcie systemem kolejnych urządzeń. Nie trzeba wdrażać wszystkich ośmiu filarów jednocześnie. Najważniejsze jest uporządkowane rozpoczęcie pracy i systematyczne rozszerzanie działań.
Autonomiczne utrzymanie ruchu – przykładowa checklista operatora
Jednym z podstawowych narzędzi TPM jest checklista codziennej kontroli maszyny. Powinna być krótka, zrozumiała i dostosowana do konkretnego urządzenia. Poniżej znajduje się przykładowy zestaw punktów, który może stanowić podstawę do opracowania standardu.
|
|
| |||
|---|---|---|---|---|---|
| Stan wizualny | Widoczne uszkodzenia, zabrudzenia i wycieki | Zgłoszenie do przełożonego lub UR | |||
| Osłony i zabezpieczenia | Widoczne uszkodzenia, brakujące elementy | Nie uruchamiać maszyny, jeżeli nie jest bezpieczna | |||
| Parametry pracy | Zgodność dostępnych wskazań ze standardem | Zgłoszenie odchylenia | |||
| Nietypowe objawy | Nieprawidłowy hałas, zapach lub drgania | Reakcja zgodna z instrukcją bezpieczeństwa | |||
| Czystość stanowiska | Usunięcie zabrudzeń w dozwolonym zakresie | Wykonanie dozwolonej czynności lub zgłoszenie | |||
| Punkty kontroli | Elementy wskazane w instrukcji stanowiskowej | Oznaczenie niezgodności | |||
| Dokumentacja | Potwierdzenie kontroli i zgłoszonych problemów | Uzupełnienie checklisty |
Ta lista ma charakter przykładowy. Nie zastępuje instrukcji obsługi, procedur bezpieczeństwa ani oceny ryzyka. Czyszczenie, kontrola i konserwacja muszą być wykonywane wyłącznie w warunkach i przez osoby dopuszczone do takich czynności.
Checklista powinna również wskazywać, kto odpowiada za rozwiązanie zgłoszonego problemu i w jakim terminie nastąpi weryfikacja. Bez tego codzienne kontrole mogą zamienić się w samo odhaczanie punktów, bez rzeczywistego wpływu na stan maszyny.
Chcesz zwiększyć efektywność swojej firmy jeszcze bardziej? Sprawdź dedykowana ku temu aplikację – OEE Tools.
Najczęstsze błędy podczas wdrażania TPM
Wdrożenie TPM nie przyniesie oczekiwanych rezultatów, jeżeli będzie ograniczało się do przygotowania checklist lub zmiany nazwy dotychczasowych działań utrzymania ruchu.
Najczęściej pojawiające się problemy to:
1. Brak zaangażowania kierownictwa
TPM wymaga czasu na kontrole, przeglądy i analizę problemów. Jeżeli kierownictwo traktuje każdą przerwę na konserwację jako stratę, trudno zbudować stabilny system prewencji.
2. Przekazanie wszystkich obowiązków operatorom
Autonomiczne utrzymanie ruchu nie oznacza, że operator ma samodzielnie wykonywać naprawy specjalistyczne. Zakres czynności musi odpowiadać jego kompetencjom, uprawnieniom i zasadom bezpieczeństwa.
3. Brak rejestrowania rzeczywistych przestojów
Jeżeli firma nie zbiera danych o awariach, mikroprzestojach i przyczynach zatrzymań, nie potrafi określić, które problemy wymagają działania w pierwszej kolejności.
4. Planowanie przeglądów bez współpracy z produkcją
Nawet dobry harmonogram konserwacji nie będzie skuteczny, jeśli dział planowania regularnie uniemożliwia wykonanie uzgodnionych prac.
5. Koncentracja wyłącznie na OEE
OEE pokazuje efektywność urządzenia, ale nie zastępuje analizy przyczyn awarii, kosztów utrzymania ruchu ani zagrożeń związanych z eksploatacją.
6. Brak analizy przyczyn źródłowych
Jeżeli zespół stale usuwa te same awarie, ale nie analizuje powodów ich występowania, trudno oczekiwać trwałej poprawy.
7. Brak kontroli realizacji ustaleń
W TPM działania powinny mieć osoby odpowiedzialne, terminy i kryteria zakończenia. Samo przeprowadzenie odprawy lub sporządzenie raportu nie eliminuje problemu.
TPM w praktyce – przykład wdrożenia na maszynie krytycznej
Aby pokazać, jak TPM może działać w przedsiębiorstwie, przeanalizujmy przykładową sytuację.
Przykład ma charakter ilustracyjny i nie przedstawia wyników konkretnego klienta Lean Action Plan.
Firma produkcyjna posiada maszynę, przez którą przechodzi większość zleceń. Urządzenie regularnie zatrzymuje się z powodu awarii i drobnych problemów technicznych, a dział utrzymania ruchu spędza znaczną część czasu na interwencjach.
Problem
Kierownik produkcji nie ma pełnych danych o przyczynach zatrzymań. Operatorzy zgłaszają problemy telefonicznie, historia awarii jest niekompletna, a przeglądy bywają przesuwane z powodu bieżącego planu.
Działania TPM
- Analiza dostępności urządzenia – zespół zaczyna rejestrować awarie, mikroprzestoje i czas napraw.
- Ustalenie przyczyn strat – na podstawie danych wybiera najbardziej powtarzalne problemy.
- Autonomiczne UR – operatorzy otrzymują standard codziennej kontroli maszyny.
- Planowane przeglądy – dział UR ustala harmonogram konserwacji i zasady przygotowania części zamiennych.
- Analiza przyczyn awarii – technicy analizują powtarzające się usterki i wdrażają działania zapobiegawcze.
- Monitorowanie wyników – kierownik regularnie analizuje OEE, MTBF, MTTR i realizację przeglądów.
Jak ocenić rezultat?
Po wdrożeniu należy porównać wyniki z okresem początkowym. Ważne jest sprawdzenie, czy zmniejszyła się liczba awarii, czy wzrósł średni czas pracy między nimi oraz czy poprawiła się terminowość produkcji. Dzięki temu firma może ocenić, które działania przynoszą największy efekt, a które wymagają zmiany.
Warto również uwzględnić koszty wdrożenia, czas pracowników i wymagane inwestycje. Dopiero wtedy można ocenić rzeczywistą opłacalność projektu TPM.
Podsumowanie – kiedy warto wdrożyć TPM?
TPM warto wdrożyć wtedy, gdy awarie, przestoje, problemy techniczne i brak planowych działań utrzymania ruchu ograniczają wyniki produkcji. Szczególnie duże znaczenie ma w przedsiębiorstwach, w których zatrzymanie jednej maszyny może opóźnić realizację wielu zamówień.
Podstawą skutecznego TPM jest współpraca produkcji i utrzymania ruchu, regularne kontrole urządzeń, planowane przeglądy oraz analiza przyczyn problemów.
Nie trzeba zaczynać od wdrożenia wszystkich ośmiu filarów. Lepszym podejściem jest wybór maszyny krytycznej, zebranie danych, uporządkowanie standardów pracy i sprawdzenie efektów pierwszych działań.
W Lean Action Plan pomagamy firmom produkcyjnym analizować straty, porządkować procesy i rozwijać kompetencje pracowników. Prowadzimy również warsztaty dotyczące TPM, podczas których uczestnicy pracują nad rzeczywistymi problemami związanymi z utrzymaniem ruchu.
Jeżeli chcesz poprawić dostępność maszyn i ograniczyć awarie, sprawdź nasze szkolenie TPM – produktywne utrzymanie ruchu.
FAQ – TPM (Total Productive Maintenance)
Co to jest TPM?
TPM (Total Productive Maintenance) to kompleksowe podejście do utrzymania ruchu, którego celem jest ograniczanie awarii, przestojów i strat produkcyjnych. Obejmuje współpracę operatorów, działu UR i kierownictwa, planowane przeglądy, kontrole maszyn oraz analizę przyczyn problemów.
Jakie są 8 filarów TPM?
Osiem filarów TPM to autonomiczne utrzymanie ruchu, doskonalenie ukierunkowane, planowane utrzymanie ruchu, utrzymanie jakości, edukacja i szkolenia, wczesne zarządzanie maszynami, bezpieczeństwo i środowisko oraz TPM w administracji.
Czym TPM różni się od tradycyjnego utrzymania ruchu?
TPM rozszerza utrzymanie ruchu o systematyczne eliminowanie strat, zaangażowanie operatorów i doskonalenie procesów. Nie skupia się wyłącznie na naprawach, ale również na zapobieganiu awariom i poprawie efektywności całego systemu produkcyjnego.
Jak TPM wpływa na OEE?
TPM może poprawiać OEE przez ograniczanie awarii, skracanie przestojów, redukcję mikroprzestojów i strat prędkości oraz poprawę jakości produkcji. Skuteczność działań należy oceniać poprzez analizę dostępności, wydajności i jakości.
Od czego rozpocząć wdrażanie TPM?
Najlepiej rozpocząć od wyboru maszyny lub linii krytycznej, zebrania danych o przestojach i awariach oraz ustalenia podziału odpowiedzialności między produkcją a UR. Następnie warto wdrożyć autonomiczne kontrole, harmonogram przeglądów i regularną analizę wyników.
Czy TPM można wdrożyć w małej firmie produkcyjnej?
Tak. TPM można wdrażać stopniowo również w mniejszych przedsiębiorstwach. Na początku wystarczą dobrze przygotowane standardy kontroli, harmonogramy konserwacji, podstawowa rejestracja awarii i regularne działania eliminujące najważniejsze problemy.