Just in Time (JIT) – co to jest i jak wdrożyć system w produkcji?
Just in Time (JIT) to sposób organizacji produkcji, w którym materiały, półprodukty i wyroby są dostarczane dokładnie wtedy, gdy są potrzebne i w takiej ilości, jaka jest rzeczywiście potrzebna. Celem JIT nie jest jednak samo ograniczenie zapasów. System ma przede wszystkim skrócić Lead Time, usprawnić przepływ i powiązać tempo produkcji z rzeczywistym zapotrzebowaniem klienta.
W praktyce oznacza to odejście od produkowania „na zapas” tylko dlatego, że maszyny i pracownicy mają wolne moce. Produkcja powinna być uruchamiana wtedy, gdy pojawia się rzeczywiste zapotrzebowanie ze strony klienta lub kolejnego procesu. Dzięki temu firma może ograniczyć nadprodukcję, zmniejszyć ilość produkcji w toku, lepiej wykorzystywać powierzchnię oraz szybciej reagować na problemy pojawiające się w procesie.
Spis treści:
- Co to jest metoda Just in Time?
- Na czym polega koncepcja Just in Time?
- Jakie są główne zasady Just in Time?
- Just in Time a tradycyjna produkcja
- Czas taktu
- System Pull
- SMED
- Jakie korzyści daje Just in Time?
- Jakie są wady i ryzyka Just in Time?
- Przykład Just in Time w produkcji
- Jak wdrożyć Just in Time?
- Jakie narzędzia wspierają Just in Time?
- Najczęstsze błędy przy wdrażaniu Just in Time
- FAQ – najczęstsze pytania o Just in Time
Co to jest metoda Just in Time?
Just in Time, w skrócie JIT, można przetłumaczyć jako „dokładnie na czas”. Jest to koncepcja zarządzania produkcją i przepływem materiałów, zgodnie z którą potrzebny produkt, materiał lub półprodukt powinien pojawić się w odpowiednim miejscu, w odpowiednim czasie i dokładnie w takiej ilości, jaka jest aktualnie potrzebna.
Najważniejsze jest tutaj powiązanie produkcji z rzeczywistym zapotrzebowaniem. Sam fakt, że maszyna jest dostępna i może wyprodukować kolejne 1000 sztuk, nie oznacza jeszcze, że powinna to zrobić. Jeśli kolejny proces potrzebuje tylko 200 sztuk, pozostałe 800 staje się zapasem, który trzeba przechowywać, transportować, ewidencjonować i finansować.
Właśnie dlatego Just in Time jest tak silnie związane z ograniczaniem nadprodukcji. Nadprodukcja powoduje powstawanie kolejnych strat: rosną zapasy, zwiększa się zajęta powierzchnia, utrudnia się przepływ, a problemy jakościowe mogą zostać wykryte dopiero wtedy, gdy wyprodukowano już dużą partię wadliwych elementów.
Metoda Just in Time dąży więc do sytuacji, w której produkcja jest możliwie blisko rzeczywistego zapotrzebowania klienta. Nie oznacza to jednak całkowitego wyeliminowania wszystkich zapasów. Chodzi raczej o świadome zarządzanie ich poziomem i ograniczanie tych zapasów, które nie wynikają z rzeczywistej potrzeby biznesowej.
Na czym polega koncepcja Just in Time?
Koncepcja Just in Time rozwinęła się jako jeden z fundamentów Toyota Production System. Jej początki wiąże się z Kiichiro Toyodą, natomiast ogromną rolę w praktycznym rozwoju systemu produkcyjnego Toyoty odegrał Taiichi Ohno. W centrum tego podejścia znalazło się pytanie: jak produkować dokładnie to, czego potrzebuje klient, dokładnie wtedy, gdy tego potrzebuje, bez tworzenia nadmiernych zapasów?
W teorii brzmi to prosto. W praktyce osiągnięcie takiego sposobu działania wymaga bardzo dobrej organizacji całego systemu produkcyjnego. Jeśli firma chce ograniczyć zapasy pomiędzy operacjami, musi mieć stabilne procesy, przewidywalne dostawy, wysoką jakość, sprawne maszyny, krótkie przezbrojenia i szybki przepływ informacji.
Duże zapasy bardzo często maskują problemy. Jeżeli pomiędzy dwoma procesami znajduje się kilka dni produkcji w toku, awaria jednej maszyny nie musi być od razu widoczna dla kolejnego procesu. Przez pewien czas może on nadal korzystać z zapasu. Podobnie jest z problemami jakościowymi, opóźnieniami dostaw czy niewłaściwym planowaniem.
Kiedy zapasy zaczynają być ograniczane, problemy stają się widoczne znacznie szybciej. To może początkowo powodować dyskomfort, ale właśnie wtedy organizacja zaczyna widzieć prawdziwe przyczyny swoich problemów. Just in Time nie polega więc wyłącznie na „obcięciu zapasów”, ale na systematycznym usuwaniu powodów, dla których te zapasy były wcześniej potrzebne.
Jakie są główne zasady Just in Time?
Nie istnieje jeden uniwersalny model wdrożenia Just in Time, który można bez zmian zastosować w każdej firmie. Inaczej będzie wyglądał JIT w produkcji seryjnej, inaczej w firmie realizującej produkcję jednostkową, a jeszcze inaczej tam, gdzie popyt jest bardzo sezonowy. Można jednak wskazać kilka zasad, które pozostają wspólne.
Pierwszą z nich jest produkcja zgodnie z rzeczywistym zapotrzebowaniem. Produkcja nie powinna być uruchamiana tylko dlatego, że dane stanowisko posiada wolne moce. Jeżeli kolejny proces nie potrzebuje dodatkowych elementów, produkowanie ich „na wszelki wypadek” prowadzi do powstawania nadprodukcji i kolejnych zapasów.
Drugą zasadą jest ograniczanie wielkości partii produkcyjnych. Duże partie często poprawiają lokalną efektywność pojedynczej maszyny, ale jednocześnie mogą pogarszać efektywność całego przepływu. Produkt przez większą część czasu nie jest przecież obrabiany, lecz czeka pomiędzy kolejnymi operacjami. Mniejsze partie pozwalają szybciej przesuwać produkt przez cały proces.
Trzeci element to stabilność procesów. Just in Time jest bardzo wymagające wobec organizacji. Jeśli maszyny często się psują, materiały nie docierają na czas, jakość jest niestabilna, a harmonogram produkcji zmienia się kilka razy dziennie, ograniczenie zapasów może jedynie uwidocznić te problemy. Dlatego JIT powinno być wdrażane równolegle z działaniami dotyczącymi jakości, utrzymania ruchu, planowania i standaryzacji pracy.
Czwartą zasadą jest ciągłe doskonalenie przepływu. Just in Time nie jest projektem z określoną datą zakończenia. Nawet jeśli firma osiągnie bardzo dobry poziom organizacji, zawsze można znaleźć kolejne źródła oczekiwania, zbędnego transportu, nadmiernych zapasów czy niepotrzebnych czynności.
Just in Time a tradycyjna produkcja
Jedną z najważniejszych różnic pomiędzy podejściem Just in Time a tradycyjnym sposobem organizacji produkcji jest sposób uruchamiania kolejnych zleceń.
W tradycyjnym systemie typu Push produkcja bardzo często uruchamiana jest na podstawie prognozy, planu lub przyjętego wcześniej harmonogramu. Poszczególne wydziały realizują swoje plany, a następnie przekazują produkty dalej, niezależnie od tego, czy kolejny proces jest już gotowy je przyjąć. W efekcie pomiędzy operacjami mogą powstawać duże zapasy produkcji w toku.
W podejściu Pull, które jest silnie związane z Just in Time, impuls do rozpoczęcia produkcji pochodzi z rzeczywistego zużycia. Kolejny proces pobiera elementy, a wcześniejszy proces otrzymuje sygnał, że powinien je uzupełnić. Produkcja jest więc w większym stopniu „ciągnięta” przez zapotrzebowanie niż „wypychana” przez plan.
| Produkcja Push | Just in Time / Pull |
|---|---|
| produkcja przede wszystkim według prognozy | produkcja według rzeczywistego zapotrzebowania |
| większe partie produkcyjne | dążenie do mniejszych partii |
| większy poziom zapasów | ograniczony poziom zapasów |
| problemy mogą być ukryte przez zapasy | problemy szybciej stają się widoczne |
| nacisk na wykorzystanie pojedynczych maszyn | nacisk na płynność całego procesu |
| lokalna optymalizacja | optymalizacja całego strumienia wartości |
Nie oznacza to jednak, że system Push zawsze jest błędem, a każda firma powinna całkowicie przejść na Pull. W wielu przedsiębiorstwach najlepszym rozwiązaniem jest model mieszany. Część produktów może być produkowana na zamówienie, a część na magazyn, szczególnie jeśli klienci oczekują bardzo krótkiego terminu realizacji lub występuje wyraźna sezonowość.
Czas taktu
Jednym z podstawowych pojęć wspierających Just in Time w produkcji jest czas taktu. Pozwala on określić, w jakim tempie powinien pracować proces, aby pokryć rzeczywiste zapotrzebowanie klienta.
Czas taktu obliczamy poprzez podzielenie dostępnego czasu produkcji przez zapotrzebowanie klienta. Jeśli w ciągu jednej zmiany dysponujemy 420 minutami efektywnego czasu pracy, a klient potrzebuje 210 sztuk produktu, czas taktu wynosi 2 minuty. Oznacza to, że aby zrealizować zapotrzebowanie, średnio co dwie minuty z procesu powinien wychodzić jeden gotowy produkt.
Znajomość czasu taktu pozwala spojrzeć na produkcję z innej perspektywy. Nie pytamy wyłącznie o to, ile maksymalnie może wyprodukować maszyna, lecz o to, ile faktycznie powinniśmy produkować, aby dostosować się do popytu.
Jeśli proces produkuje znacznie szybciej niż wynosi zapotrzebowanie, może powstawać nadprodukcja. Jeśli produkuje wolniej, pojawia się ryzyko opóźnień. Czas taktu pomaga więc zidentyfikować miejsca wymagające równoważenia obciążenia, poprawy organizacji pracy lub zwiększenia dostępności.
System Pull
Drugim istotnym elementem Just in Time jest system Pull. Jego podstawowa zasada polega na tym, że produkcja lub uzupełnienie zapasu następuje dopiero wtedy, gdy pojawia się faktyczne zapotrzebowanie ze strony kolejnego procesu.
Wyobraźmy sobie dwa kolejne stanowiska. Pierwsze produkuje komponent, a drugie wykorzystuje go do dalszego montażu. W klasycznym systemie pierwsze stanowisko może produkować tak długo, jak ma dostępne materiały i moce. W systemie Pull produkuje dopiero wtedy, gdy drugie stanowisko zużyje określoną ilość i wyśle sygnał o konieczności uzupełnienia.
Dzięki temu łatwiej kontrolować poziom produkcji w toku. Firma może z góry określić maksymalną ilość materiału, jaka powinna znajdować się pomiędzy procesami. Kiedy poziom zapasu osiąga określony punkt, uruchamiany jest sygnał uzupełnienia.
Jednym z najbardziej znanych narzędzi wykorzystywanych w systemie Pull jest Kanban. Może przyjmować postać fizycznych kart, pojemników, tablic, sygnałów elektronicznych lub funkcji w systemie informatycznym. Niezależnie od formy jego zadaniem jest odpowiedzieć na kilka prostych pytań: co należy uzupełnić, w jakiej ilości i kiedy należy rozpocząć produkcję.
SMED
Jeżeli firma chce produkować mniejsze partie, jednym z najczęściej pojawiających się ograniczeń są długie czasy przezbrojeń. Jeśli zmiana produktu na maszynie trwa dwie godziny, naturalną reakcją planisty będzie produkowanie dużych partii, aby jak najrzadziej wykonywać przezbrojenia.
Z punktu widzenia pojedynczej maszyny może wydawać się to racjonalne. Z punktu widzenia całego przepływu duża partia oznacza jednak większy zapas produkcji w toku, dłuższy czas realizacji, większą zajętą powierzchnię i mniejszą elastyczność.
Dlatego ważnym narzędziem wspierającym Just in Time jest SMED, czyli metoda skracania czasów przezbrojeń. Jej celem jest przeanalizowanie wszystkich czynności wykonywanych podczas zmiany asortymentu i takie ich przeorganizowanie, aby jak największą część przygotowań można było wykonać jeszcze podczas pracy maszyny.
Jeżeli firma skróci przezbrojenie z dwóch godzin do trzydziestu minut, może częściej zmieniać asortyment bez tak dużej utraty dostępnego czasu produkcyjnego. Dzięki temu możliwe staje się ograniczenie wielkości partii i szybsze reagowanie na zmieniające się zamówienia.
Jakie korzyści daje Just in Time?
Dobrze wdrożony Just in Time może przynieść przedsiębiorstwu szereg korzyści, ale większość z nich wynika nie tylko ze zmniejszenia zapasów, lecz przede wszystkim z poprawy całego przepływu.
Pierwszą korzyścią jest zmniejszenie ilości kapitału zamrożonego w zapasach. Każdy materiał, półprodukt i wyrób gotowy znajdujący się w magazynie oznacza pieniądze, które zostały już wydane, ale jeszcze nie wróciły do firmy w postaci zapłaty od klienta. Ograniczenie nadmiernych zapasów może więc poprawić płynność finansową.
Drugim efektem jest skrócenie Lead Time. W wielu firmach rzeczywisty czas obróbki produktu stanowi niewielką część całego czasu realizacji. Znacznie więcej czasu produkt spędza na oczekiwaniu pomiędzy kolejnymi etapami. Zmniejszenie wielkości partii i zapasów międzyoperacyjnych pomaga ten czas skrócić.
Kolejną korzyścią jest lepsze wykorzystanie powierzchni. Zapasy potrzebują miejsca. Trzeba je przechowywać w regałach, buforach, magazynach i na polach odkładczych. Zmniejszenie ilości materiału znajdującego się pomiędzy procesami często pozwala odzyskać znaczną część hali, którą można następnie wykorzystać do poprawy layoutu albo zwiększenia możliwości produkcyjnych.
Just in Time pomaga również szybciej wykrywać problemy jakościowe i organizacyjne. Jeśli firma produkuje partię 5000 sztuk, wada może zostać wykryta dopiero po wyprodukowaniu znacznej liczby elementów. Przy mniejszych partiach informacja zwrotna pojawia się wcześniej, co ogranicza skalę problemu.
Dodatkowo JIT może zwiększyć elastyczność produkcji. Firma, która potrafi szybko przezbrajać maszyny i realizować mniejsze partie, może łatwiej reagować na zmiany struktury zamówień, niż przedsiębiorstwo pracujące w długich seriach produkcyjnych.
Jakie są wady i ryzyka Just in Time?
Just in Time przynosi korzyści, ale nie jest rozwiązaniem pozbawionym ryzyka. Największym błędem jest traktowanie JIT wyłącznie jako projektu polegającego na zmniejszeniu stanów magazynowych.
Jeśli firma posiada niestabilnych dostawców, częste awarie, duże problemy jakościowe i nieprzewidywalny plan produkcji, gwałtowne ograniczenie zapasów może doprowadzić do zatrzymań. Zapas pełni wtedy funkcję bufora chroniącego organizację przed niestabilnością procesu.
Pierwszym istotnym ryzykiem jest więc większa podatność na zakłócenia dostaw. Jeżeli firma posiada materiał tylko na jeden dzień produkcji, jednodniowe opóźnienie dostawcy może zatrzymać cały proces. Przy wdrażaniu JIT konieczna jest więc bardzo dobra współpraca z dostawcami oraz analiza ryzyka dostaw.
Drugim ryzykiem są awarie i nieplanowane przestoje. Przy dużym buforze kolejny proces może pracować jeszcze przez kilka godzin lub dni po zatrzymaniu poprzedniej operacji. Przy minimalnym zapasie konsekwencje awarii będą odczuwalne znacznie szybciej.
Kolejnym wyzwaniem są gwałtowne zmiany popytu. Jeśli firma funkcjonuje w branży mocno sezonowej albo realizuje bardzo nieregularne zamówienia, całkowite uzależnienie produkcji od bieżącego popytu może być trudne. W takim przypadku potrzebne są odpowiednio zaprojektowane bufory.
Dlatego celem Just in Time nie powinno być mechaniczne dążenie do „zera zapasów”. Znacznie lepszym celem jest utrzymywanie takich zapasów, które są uzasadnione rzeczywistym ryzykiem i sposobem działania procesu.
Przykład Just in Time w produkcji
Wyobraźmy sobie firmę produkującą komponenty metalowe. Jedna z maszyn produkuje element wykorzystywany później na stanowisku montażowym. Ze względu na dwugodzinne przezbrojenie planista uruchamia partie po 1000 sztuk, mimo że montaż zużywa średnio tylko 200 sztuk dziennie.
W praktyce oznacza to, że po każdej produkcji powstaje zapas wystarczający na kilka dni pracy. Elementy trzeba odłożyć w wyznaczonym miejscu, przewieźć, oznaczyć i później ponownie pobrać. Jeśli w pierwszych sztukach partii pojawi się błąd jakościowy, istnieje ryzyko, że problem zostanie wykryty dopiero po wyprodukowaniu dużej liczby elementów.
Firma zaczyna od analizy przezbrojenia przy wykorzystaniu SMED. Po uporządkowaniu czynności przygotowawczych udaje się skrócić zmianę asortymentu z dwóch godzin do trzydziestu minut. Dzięki temu produkowanie mniejszych partii staje się ekonomicznie uzasadnione.
Partia zostaje zmniejszona z 1000 do 300 sztuk. Następnie pomiędzy produkcją a montażem wprowadzony zostaje prosty system Kanban. Pierwsza maszyna nie produkuje już kolejnych komponentów automatycznie. Otrzymuje sygnał dopiero wtedy, gdy zapas przed montażem spada do ustalonego poziomu.
W efekcie zmniejsza się ilość produkcji w toku, uwalnia się miejsce na hali, a czas przejścia komponentu przez proces ulega skróceniu. Problemy jakościowe są wykrywane szybciej, ponieważ firma nie posiada już kilku dużych partii oczekujących pomiędzy operacjami.
To dobry przykład pokazujący, że Just in Time nie polega na jednym narzędziu. Jest efektem połączenia wielu zmian: skracania przezbrojeń, ograniczania partii, poprawy przepływu i sterowania produkcją na podstawie rzeczywistego zapotrzebowania.
Jak wdrożyć Just in Time?
Just in Time nie da się po prostu „wdrożyć” jak nowego programu komputerowego. Nie istnieje przełącznik, po którego uruchomieniu firma zaczyna funkcjonować zgodnie z zasadami JIT. To proces stopniowego poprawiania organizacji produkcji i eliminowania powodów, dla których firma potrzebuje nadmiernych zapasów.
Dobrym punktem wyjścia może być proste ćwiczenie. Wyobraź sobie, że od jutra poziom wszystkich zapasów w Twojej firmie zostaje zmniejszony o połowę. Dotyczy to surowców, produkcji w toku i wyrobów gotowych. Co jako pierwsze przestanie działać?
Czy pojawią się braki materiałowe? Czy jedna z maszyn stanie się wąskim gardłem? Czy problemy jakościowe zaczną blokować kolejne procesy? Czy dostawcy będą w stanie realizować częstsze dostawy? Czy plan produkcji będzie wystarczająco stabilny?
Odpowiedzi na te pytania pokazują bariery, które stoją na drodze do sprawnego działania Just in Time.
1. Zmierz obecny przepływ
Pierwszym krokiem powinno być zrozumienie obecnej sytuacji. Należy sprawdzić, jak długo trwa cały proces od przyjęcia zamówienia do wysyłki produktu, jaka część tego czasu jest rzeczywistą pracą, a jaka oczekiwaniem.
Warto zmierzyć poziom produkcji w toku, wielkość partii, liczbę miejsc odkładczych oraz czas oczekiwania pomiędzy operacjami. Dobrym narzędziem do takiej analizy jest Mapowanie Strumienia Wartości VSM, które pozwala spojrzeć na cały przepływ, a nie tylko na pojedyncze stanowiska.
2. Określ rzeczywiste zapotrzebowanie
Kolejnym krokiem jest określenie tego, ile firma faktycznie powinna produkować. Warto przeanalizować strukturę zamówień, sezonowość, zmienność popytu i wymagany przez klientów termin realizacji.
Na tej podstawie można określić czas taktu oraz zdecydować, które produkty mogą być sterowane bezpośrednio przez zamówienia klientów, a dla których konieczne będzie utrzymywanie określonego bufora.
3. Zidentyfikuj przyczyny powstawania zapasów
Zapas bardzo rzadko pojawia się przypadkiem. Najczęściej jest odpowiedzią organizacji na jakiś problem.
Firma może utrzymywać duże zapasy, ponieważ często psują się maszyny, dostawcy nie dostarczają materiału terminowo, przezbrojenia trwają bardzo długo albo plan produkcji zmienia się kilka razy dziennie.
Dlatego zamiast pytać „jak zmniejszyć zapas?”, warto najpierw zadać pytanie: „dlaczego ten zapas jest nam potrzebny?”
Dopiero usuwanie tych przyczyn pozwala bezpiecznie ograniczać ilość materiału w procesie.
4. Skróć czasy przezbrojeń
Jeżeli firma produkuje bardzo duże partie, należy sprawdzić, czy ich przyczyną nie są długie przezbrojenia.
Im krótsze przezbrojenie, tym częściej można zmieniać asortyment bez znaczącej utraty dostępnego czasu produkcyjnego. To daje możliwość zmniejszenia partii i szybszej reakcji na zamówienia.
W tym obszarze szczególnie przydatna jest metoda SMED.
5. Popraw stabilność maszyn i procesów
Just in Time wymaga przewidywalności. Jeśli maszyna regularnie ulega awarii, ograniczenie zapasu przed kolejnym procesem może szybko doprowadzić do jego zatrzymania.
Dlatego równolegle należy pracować nad dostępnością maszyn, jakością, standardami pracy i szybką reakcją na odchylenia.
W obszarze utrzymania ruchu pomocne może być podejście TPM – Total Productive Maintenance.
6. Wprowadź system Pull
Kiedy proces jest wystarczająco stabilny, można stopniowo przechodzić od sterowania wyłącznie planem do sterowania rzeczywistym zużyciem.
W prostych procesach może to oznaczać wykorzystanie kart lub pojemników Kanban. W bardziej rozbudowanych systemach sygnały mogą być generowane cyfrowo.
Najważniejsze jest jednak to, aby produkcja nie była uruchamiana automatycznie tylko dlatego, że stanowisko posiada wolne moce.
7. Stopniowo ograniczaj zapasy
Zmniejszanie zapasów powinno odbywać się stopniowo. Każde ograniczenie bufora jest w pewnym sensie testem stabilności procesu.
Jeśli po zmniejszeniu zapasu pojawia się problem, nie należy automatycznie przywracać wcześniejszego poziomu i zapominać o sprawie. Warto sprawdzić, dlaczego proces potrzebował większego bufora i usunąć przyczynę.
W ten sposób kolejne problemy są stopniowo ujawniane i eliminowane.
Jakie narzędzia wspierają Just in Time?
Just in Time jest systemem, a nie pojedynczym narzędziem. Jego skuteczne wdrażanie wymaga więc wykorzystania różnych metod wspierających stabilność i przepływ.
Jedną z podstaw jest standaryzacja pracy. Jeśli każdy pracownik wykonuje tę samą operację w inny sposób, trudno oczekiwać powtarzalnych czasów i stabilnej jakości. Standard pracy pozwala ustalić najlepszy znany sposób realizacji danego procesu i stanowi punkt odniesienia dla dalszego doskonalenia.
Drugim ważnym obszarem jest 5S, które pomaga utrzymać stanowiska pracy w stanie umożliwiającym sprawną i powtarzalną realizację zadań. Dobrze zorganizowane miejsce pracy ogranicza szukanie narzędzi, niepotrzebny ruch i ryzyko błędów.
Duże znaczenie ma także zarządzanie wizualne. Pracownik powinien być w stanie szybko rozpoznać, jaki jest aktualny status produkcji, czy pojawiło się opóźnienie, który proces ma problem i gdzie wymagana jest reakcja.
Kolejnym narzędziem jest Mapowanie Strumienia Wartości VSM. Pozwala ono przeanalizować przepływ materiałów i informacji od początku do końca procesu oraz znaleźć miejsca, w których produkt najwięcej czasu spędza na oczekiwaniu.
W przypadku maszyn istotne będzie TPM, które pomaga poprawić dostępność i niezawodność parku maszynowego. W środowisku Just in Time każda poważniejsza awaria może szybko wpłynąć na kolejne etapy produkcji.
Nie można też zapominać o wskaźnikach KPI. Dane dotyczące terminowości, Lead Time, poziomu WIP, awarii, jakości czy czasów przezbrojeń pozwalają ocenić, czy zmiany rzeczywiście poprawiają przepływ.
Najczęstsze błędy przy wdrażaniu Just in Time
Jednym z najczęstszych błędów jest rozpoczęcie wdrożenia od decyzji o natychmiastowym zmniejszeniu zapasów. Samo ograniczenie liczby materiałów w magazynie nie rozwiązuje problemów, które wcześniej spowodowały powstanie tych zapasów.
Drugim błędem jest skupienie się na efektywności pojedynczych maszyn. Maszyna może osiągać bardzo wysoki poziom wykorzystania, ale jednocześnie produkować elementy, których kolejny proces jeszcze nie potrzebuje. Lokalny wynik wygląda wtedy bardzo dobrze, natomiast cały system generuje coraz więcej produkcji w toku.
Trzecim problemem jest wdrażanie narzędzi bez zrozumienia ich celu. Samo zawieszenie tablicy Kanban nie tworzy systemu Pull, podobnie jak samo wykonanie VSM nie poprawia przepływu. Narzędzia mają wspierać konkretny sposób organizacji procesu, a nie być celem samym w sobie.
Błędem jest również założenie, że Just in Time oznacza absolutny brak zapasów. W praktyce część buforów może być potrzebna ze względu na niestabilność popytu, ryzyko dostaw, długość transportu lub specyfikę technologii. Kluczowe jest to, aby ich poziom był świadomie określony, a nie wynikał z wieloletnich przyzwyczajeń.
FAQ – najczęstsze pytania o Just in Time
Co oznacza Just in Time?
Just in Time oznacza organizację produkcji i dostaw w taki sposób, aby potrzebne materiały, półprodukty i produkty pojawiały się dokładnie wtedy, gdy są potrzebne i w ilości odpowiadającej rzeczywistemu zapotrzebowaniu.
Na czym polega metoda Just in Time?
Metoda Just in Time polega na powiązaniu produkcji z rzeczywistym zapotrzebowaniem, ograniczaniu nadprodukcji i zapasów oraz skracaniu czasu przepływu produktu przez cały proces.
Czy Just in Time oznacza brak zapasów?
Nie. Celem nie powinno być mechaniczne wyeliminowanie wszystkich zapasów. Chodzi o ograniczenie niepotrzebnych zapasów i utrzymywanie buforów na poziomie uzasadnionym rzeczywistym ryzykiem.
Czym różni się Just in Time od Kanban?
Just in Time jest szerszą koncepcją organizacji produkcji. Kanban jest jednym z narzędzi, które może wspierać realizację JIT poprzez sterowanie przepływem i uzupełnianiem zapasów na podstawie rzeczywistego zużycia.
Jakie są największe korzyści z Just in Time?
Do najważniejszych korzyści należą ograniczenie zapasów, skrócenie Lead Time, poprawa przepływu, szybsze wykrywanie problemów i zwiększenie elastyczności produkcji.
Jak zacząć wdrażanie Just in Time?
Najlepiej rozpocząć od analizy obecnego przepływu, poziomu zapasów i przyczyn ich powstawania. Następnie należy ustabilizować procesy, skracać przezbrojenia, poprawiać dostępność maszyn i stopniowo wprowadzać sterowanie typu Pull.
Wdrażasz Just in Time? Pobierz gotowe karty Kanban
Jednym z najprostszych sposobów na rozpoczęcie pracy z systemem Pull jest wykorzystanie kart Kanban. Pomagają one określić, co należy uzupełnić, w jakiej ilości i w którym momencie uruchomić kolejne zlecenie produkcyjne.
Odbierz plik w formacie .Excel — Szablon karty kanban
Aby to zrobić, wypełnij formularz poniżej.
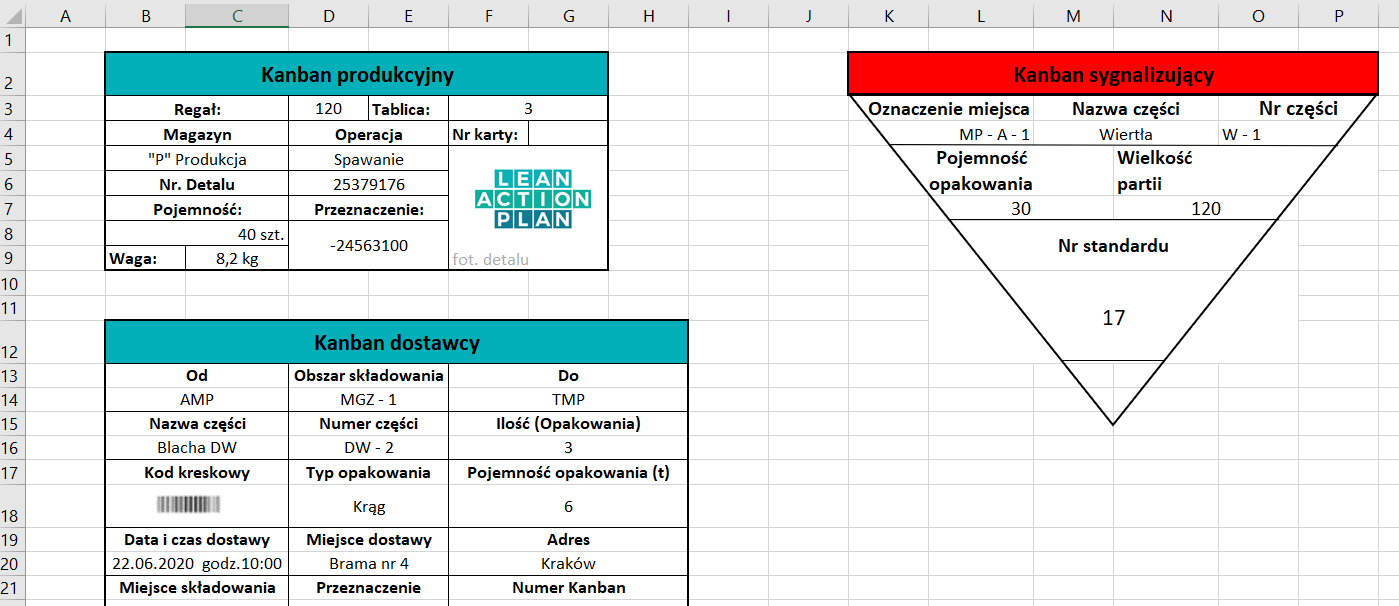
Kliknij obrazek, aby go powiększyć.
Czytaj dalej
Powiązane tematy
Wdrożenie kierownika produkcji – jak zaplanować pierwsze 90 dni?
Czytaj więcej
Rekrutacja kierownika produkcji – dlaczego świetne CV może być pułapką?
Czytaj więcej
Kogo awansować na kierownika produkcji? Jak rozpoznać potencjał wśród swoich pracowników?
Czytaj więcej
Zamrożony kapitał – jak lepsza logistyka wewnętrzna uwalnia gotówkę z magazynu?
Czytaj więcej
Stanowisko kierownika produkcji – jak nie stracić dobrego fachowca i zyskać lidera?
Czytaj więcej
Braki materiałowe na produkcji – 6 działań, które pomagają odzyskać terminowość
Czytaj więcej
Nadgodziny w firmie produkcyjnej – 4 ukryte problemy, które mogą zjadać Twoją marżę
Czytaj więcej
Wycena produkcji bez zgadywania – 3 kroki, które zabezpieczą rentowność zleceń
Czytaj więcej
Produkcja pod zamówienie – 6 obszarów, w których firma traci czas i marżę
Czytaj więcej
Jak firma Plinth zwiększyła wydajność szwalni o 40%? 5 lekcji z wdrożenia
Czytaj więcej